

บทนำ: ค่านิยมหลักและลอจิกการเลือกของระบบการเคลือบไททาเนียมแอโนด
ในสาขาไฟฟ้าเคมีอุตสาหกรรมสมัยใหม่ แอโนดไทเทเนียมได้กลายเป็นส่วนประกอบหลักที่ขาดไม่ได้ในกระบวนการที่สำคัญมากมายเนื่องจากประสิทธิภาพที่ยอดเยี่ยม โครงสร้างพื้นฐานประกอบด้วยซับสเตรตโลหะไททาเนียมที่เคลือบด้วยสารออกฤทธิ์ตั้งแต่หนึ่งชั้นขึ้นไปที่มีคุณสมบัติทางไฟฟ้าจำเพาะ ทำให้เกิดระบบการเคลือบที่มีเอกลักษณ์ การออกแบบนี้ผสมผสานความแข็งแรงเชิงกลสูงและความต้านทานการกัดกร่อนที่ดีของซับสเตรตไทเทเนียมเข้ากับปฏิกิริยาทางไฟฟ้าที่ดีเยี่ยมของวัสดุเคลือบ ทำให้แอโนดไทเทเนียมทำงานได้อย่างเสถียรและมีประสิทธิภาพในสภาพแวดล้อมไฟฟ้าเคมีที่รุนแรงต่างๆ
ระบบการเคลือบต่างๆ เช่น Ru-Ir, Ir-Ta และ Pt แสดงให้เห็นความแตกต่างอย่างมีนัยสำคัญในองค์ประกอบ โครงสร้างจุลภาค และคุณสมบัติระดับมหภาค ความแตกต่างเหล่านี้จะกำหนดความสามารถในการนำไปใช้ในสถานการณ์ทางอุตสาหกรรมต่างๆ โดยตรง ตัวอย่างเช่น การเคลือบ Ru-Ir แสดงศักยภาพที่สูงเกินจริงในปฏิกิริยาวิวัฒนาการของคลอรีนต่ำมาก และสามารถเร่งปฏิกิริยาออกซิเดชันของไอออนคลอไรด์เพื่อสร้างก๊าซคลอรีนได้อย่างมีประสิทธิภาพ ดังนั้นจึงมีการใช้กันอย่างแพร่หลายในสาขาที่ต้องการ-การผลิตคลอรีนขนาดใหญ่ เช่น อุตสาหกรรมคลอ-อัลคาไลและการฆ่าเชื้อในการบำบัดน้ำ ในทางกลับกัน การเคลือบ Ir-Ta แสดงให้เห็นถึงความเสถียรที่ดีเยี่ยมภายใต้สภาวะปฏิกิริยาของกรดแก่ อุณหภูมิสูง และวิวัฒนาการของออกซิเจน และมักใช้ในกระบวนการชุบด้วยไฟฟ้าและการตัดเฉือนเคมีไฟฟ้าที่มีความต้องการสูงสำหรับความเสถียรของแอโนด เช่น การผลิตฟอยล์ทองแดงด้วยไฟฟ้าและอโนไดซ์ฟอยล์อลูมิเนียม แม้ว่าการเคลือบ Pt จะมีต้นทุนค่อนข้างสูง แต่ก็มีฤทธิ์ทางไฟฟ้าและความเสถียรทางเคมีสูงมาก โดยมีบทบาทสำคัญในการใช้งานระดับไฮเอนด์-โดยมีข้อกำหนดที่เข้มงวดสำหรับประสิทธิภาพของอิเล็กโทรดและความไวต่อต้นทุนที่ต่ำ เช่น เซลล์เชื้อเพลิงเมมเบรนแลกเปลี่ยนโปรตอน (PEMFC) และการชุบด้วยไฟฟ้าแบบอิเล็กทรอนิกส์ระดับไฮเอนด์

เมื่อต้องเผชิญกับระบบการเคลือบที่หลากหลาย การเลือกการเคลือบไทเทเนียมแอโนดที่เหมาะสมที่สุดสำหรับการใช้งานในอุตสาหกรรมเฉพาะเจาะจงจึงกลายมาเป็นประเด็นสำคัญสำหรับวิศวกรและผู้ตัดสินใจในองค์กรจำนวนมาก- สิ่งนี้ไม่เพียงแต่เกี่ยวข้องกับ-ความเข้าใจในเชิงลึกเกี่ยวกับคุณลักษณะทางเทคนิคของระบบการเคลือบต่างๆ เท่านั้น แต่ยังต้องพิจารณาอย่างครอบคลุมเกี่ยวกับสภาวะการทำงานเฉพาะของสถานการณ์การใช้งาน เช่น ผลกระทบขององค์ประกอบของอิเล็กโทรไลต์ อุณหภูมิ ความหนาแน่นกระแส แรงดันใช้งาน และปัจจัยอื่นๆ ต่อประสิทธิภาพของแอโนดและอายุการใช้งาน ในเวลาเดียวกัน กลุ่มลูกค้าที่แตกต่างกันมีความต้องการระบบเคลือบไทเทเนียมแอโนดที่แตกต่างกันอย่างมีนัยสำคัญ เนื่องจากความผันแปรในอุตสาหกรรม สถานการณ์การใช้งาน และพื้นที่มุ่งเน้น
บทความนี้มีจุดมุ่งหมายเพื่อวิเคราะห์คุณลักษณะทางเทคนิค สถานการณ์ที่เกี่ยวข้อง และกลยุทธ์การเลือกระบบการเคลือบทั่วไปอย่างเป็นระบบ เช่น Ru-Ir, Ir-Ta และ Pt เพื่อตอบสนองความต้องการทั่วไปของกลุ่มลูกค้าหกกลุ่มข้างต้น ด้วยการวิเคราะห์เชิงลึก-ประสิทธิภาพของระบบการเคลือบที่แตกต่างกันภายใต้สภาวะการทำงานที่หลากหลายและรวมกรณีการใช้งานจริงเข้าด้วยกัน ระบบจะให้คำแนะนำในการเลือกทางวิทยาศาสตร์และการปฏิบัติสำหรับลูกค้าแต่ละกลุ่ม ช่วยให้ผู้ใช้ตัดสินใจได้อย่างมีข้อมูลและสมเหตุสมผลมากขึ้นเมื่อต้องเผชิญกับความต้องการในการใช้งานทางอุตสาหกรรมที่ซับซ้อน ดังนั้นจึงให้ข้อดีของระบบเคลือบไทเทเนียมแอโนดอย่างเต็มที่ และปรับปรุงประสิทธิภาพ คุณภาพ และความยั่งยืนของการผลิตทางอุตสาหกรรม
I. ระบบการเคลือบแกน: ลักษณะเฉพาะและพื้นฐานทางเคมี
โดยพื้นฐานแล้ว การเลือกระบบการเคลือบคือการแสวงหาความสมดุลที่เหมาะสมที่สุดระหว่างกิจกรรม ความเสถียร และต้นทุน ตามความต้องการในการเร่งปฏิกิริยาของปฏิกิริยาเคมีไฟฟ้าเป้าหมาย (เช่น ออกซิเจนหรือวิวัฒนาการของคลอรีน) และการกัดกร่อนของอิเล็กโทรไลต์
| ระบบการเคลือบ | แกนออกไซด์ | อัตราส่วนอะตอมทั่วไป | ปฏิกิริยาเคมีไฟฟ้าปฐมภูมิ | ลักษณะสำคัญ | สภาพแวดล้อมการใช้งานที่เหมาะสมที่สุด |
|---|---|---|---|---|---|
| ซีรีส์ Ru-Ir (คลอรีน-กำลังพัฒนา) | RuO₂, IrO₂ | Ru:Ir=3:7 ถึง 7:3 | ปฏิกิริยาวิวัฒนาการของคลอรีน (CER) | ศักยภาพในการวิวัฒนาการของคลอรีนต่ำมาก (<1.13V), high catalytic activity, relatively manageable cost. | สภาพแวดล้อมไอออนคลอไรด์- (น้ำเกลือ น้ำทะเล HCl) |
| ซีรี่ส์ Ir-Ta (ออกซิเจน-กำลังพัฒนา) | IrO₂, Ta₂O₅ | อินฟราเรด:ตา=7:3 ถึง 3:7 | ปฏิกิริยาวิวัฒนาการของออกซิเจน (OER) | ความเสถียรของ OER ที่ดีเยี่ยมในสภาพแวดล้อมที่เป็นกรด การเคลือบมีความแข็งแกร่งและทนทาน | สภาพแวดล้อมที่เป็นกรดและออกซิไดซ์สูง (กรดซัลฟูริก, กรดไนตริก, อิเล็กโทรไลซิส PEM) |
| การเคลือบแพลตตินัม (Pt) | Pt (สถานะโลหะ) | -- | OER / CER (สากล) | การนำไฟฟ้าที่ดีที่สุด มีศักยภาพสูงเกินไปต่ำ แต่การเคลือบ Pt บริสุทธิ์สามารถย่อยสลายได้ง่ายภายใต้การวิวัฒนาการของออกซิเจนที่รุนแรง | การชุบด้วยไฟฟ้าที่มีความแม่นยำต่ำ-ในปัจจุบัน การวิจัย การสังเคราะห์เคมีไฟฟ้าเคมีที่มีมูลค่าสูง-จำเพาะ |
| การเคลือบคอมโพสิตหลาย-องค์ประกอบ | รุ-อิร-ตา รุ-อิร-Pt-Ti ฯลฯ | ปรับแต่งได้ตามต้องการ | OER / CER (ปรับปรุงแล้ว) | ปรับสมดุลคุณสมบัติด้วยการเติมองค์ประกอบทาเพิ่มอายุขัย, Pt ระงับปฏิกิริยาข้างเคียง. | สภาพการทำงานที่รุนแรง (อุณหภูมิสูง ความหนาแน่นกระแสสูง ตัวกลางที่ซับซ้อน) |
ลักษณะทางวิทยาศาสตร์ของความล้มเหลวในการเคลือบ:ความล้มเหลวของการเคลือบทั้งหมดเกิดจากการละลายทางเคมีไฟฟ้าของส่วนประกอบที่ออกฤทธิ์ หรือการก่อตัวของออกไซด์ที่ไม่-ที่ออกฤทธิ์ (เช่น TiO₂) ซึ่งนำไปสู่ "ทู่" ดังนั้นการเลือกการเคลือบที่เข้ากันได้หมายถึงการเลือกทางเดินที่มีอัตราความล้มเหลวช้าที่สุด
ครั้งที่สอง วิศวกรป้องกันการกัดกร่อน/แคโทดิก (บุคคล A): การปรับสภาพแวดล้อมและโซลูชันการป้องกันระยะยาว-
(I) การเปรียบเทียบระบบการเคลือบทั่วไปและการปรับสภาพแวดล้อม
1. การเคลือบ Ru-Ir: ทางเลือก-ที่คุ้มค่าสำหรับสภาพแวดล้อมของดินและคอนกรีต

การเคลือบ Ru-Ir เป็นระบบการเคลือบที่ใช้กันอย่างแพร่หลายในระบบป้องกันแคโทดสำหรับท่อฝังและโครงสร้างคอนกรีต ส่วนประกอบส่วนใหญ่ประกอบด้วยออกไซด์ของรูทีเนียม (Ru) และอิริเดียม (Ir) โดยมีไทเทเนียมเป็นสารตั้งต้นในการนำพาสารออกฤทธิ์เหล่านี้ ในระดับจุลภาค การเคลือบ Ru-Ir มีโครงสร้างผลึกและการกระจายองค์ประกอบที่เป็นเอกลักษณ์ ซึ่งทำให้มีประสิทธิภาพดีเยี่ยมในตัวกลางที่เป็นกลางถึงเป็นด่างอ่อน
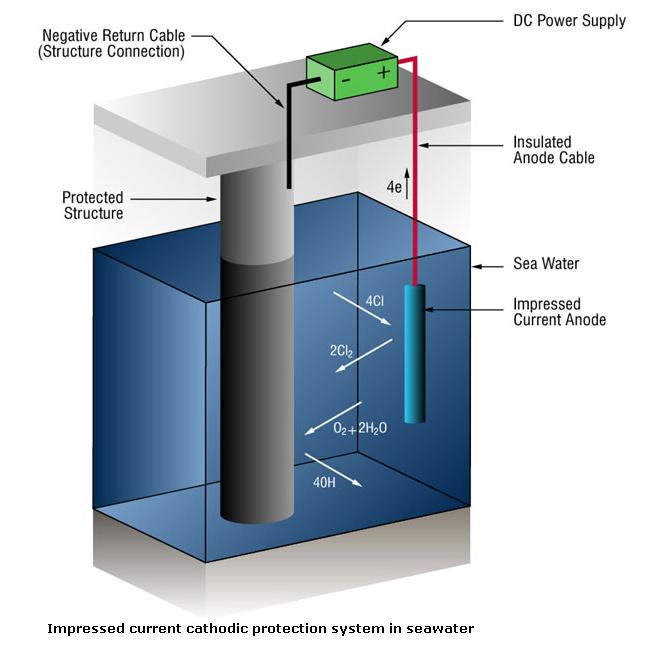
ในสภาพแวดล้อมของดินและคอนกรีต การเคลือบ Ru-Ir มีข้อดีหลายประการ ประการแรก มีวิวัฒนาการของคลอรีนต่ำเกินศักยภาพ ซึ่งสามารถเร่งปฏิกิริยาออกซิเดชันของไอออนคลอไรด์เพื่อสร้างก๊าซคลอรีนได้อย่างมีประสิทธิภาพมากขึ้น ดังนั้นจึงให้อิเล็กตรอนเพียงพอสำหรับการป้องกันแคโทดและยับยั้งการกัดกร่อนของโลหะ ในการป้องกันท่อแบบแคโทดของท่อฝัง ดินมักจะมีคลอไรด์ไอออนอยู่จำนวนหนึ่ง ลักษณะพิเศษของสารเคลือบ Ru-Ir ที่มีวิวัฒนาการของคลอรีนต่ำทำให้สามารถตอบสนองได้อย่างรวดเร็ว สร้างสนามไฟฟ้าป้องกันแคโทดที่มีประสิทธิภาพ และป้องกันการกัดกร่อนของโลหะในท่อ
ประการที่สอง โครงสร้างของการเคลือบ Ru-Ir สามารถยับยั้งการทู่ของซับสเตรตไทเทเนียมได้อย่างมีประสิทธิภาพ ในระหว่างการใช้งานระยะยาว- สารตั้งต้นของไทเทเนียมอาจก่อตัวเป็นฟิล์มเฉื่อยในบางสภาพแวดล้อม ส่งผลให้ประสิทธิภาพของแอโนดลดลง อย่างไรก็ตาม การเคลือบ Ru-Ir สามารถรักษากิจกรรมของซับสเตรตไทเทเนียมผ่านปฏิกิริยาเคมีไฟฟ้าของมันเอง เพื่อให้มั่นใจว่าแอโนดจะอยู่ในสภาพการทำงานที่ดีอยู่เสมอ คุณลักษณะนี้มีความสำคัญอย่างยิ่งต่อการรับประกันความเสถียร-ในระยะยาวของระบบป้องกันแคโทด
จากมุมมองของการใช้งานจริง ในสภาพแวดล้อมที่มีความต้านทานต่อดินต่ำ ความหนาแน่นกระแสการออกแบบของแอโนดไทเทเนียมเคลือบ Ir- จะต้องได้รับเลือกให้อยู่ในช่วงปานกลางเพื่อให้แน่ใจว่าการทำงานของแอโนดมีความเสถียรและอายุการใช้งานของการเคลือบ ในกรณีการใช้งานทั่วไปที่เกี่ยวข้องกับแหล่งน้ำมันและก๊าซในตะวันออกกลาง ระบบป้องกันแคโทดสำหรับแผ่นด้านล่างของถังเก็บนั้นใช้ขั้วบวกไทเทเนียมเคลือบ Ru-Ir ก่อนใช้งาน อัตราการกัดกร่อนของแผ่นด้านล่างของถังเก็บค่อนข้างสูง ส่งผลร้ายแรงต่อความปลอดภัยและอายุการใช้งานของถังเก็บ หลังจากใช้ขั้วบวก Ru-Ir อัตราการกัดกร่อนจะลดลงอย่างมาก ซึ่งสามารถยืดอายุการใช้งานของถังเก็บได้อย่างมีประสิทธิภาพ และลดต้นทุนการบำรุงรักษาและอันตรายด้านความปลอดภัยที่อาจเกิดขึ้น สิ่งนี้พิสูจน์ได้อย่างสมบูรณ์ถึงผลการป้องกันที่มีประสิทธิผลของการเคลือบ Ru-Ir บนโครงสร้างโลหะในสภาพแวดล้อมของดิน
2. การเคลือบ Ir-Ta: "ความต้านทานการกัดกร่อน Elite" สำหรับสภาพแวดล้อมทางทะเลและเกลือสูง-

การเคลือบ Ir-Ta ส่วนใหญ่ประกอบด้วยออกไซด์ของอิริเดียม (Ir) และแทนทาลัม (Ta) โดยมีไทเทเนียมเป็นสารตั้งต้น การเคลือบนี้แตกต่างจากการเคลือบ Ru-Ir ในโครงสร้างผลึกและองค์ประกอบขององค์ประกอบ จึงมีความต้านทานการกัดกร่อนที่เป็นเอกลักษณ์เฉพาะในสภาพแวดล้อมทางทะเลและที่มีเกลือสูง-
ในน้ำทะเลและสภาพแวดล้อมที่มีความเข้มข้นของคลอไรด์ไอออนสูง การเคลือบ Ir-Ta แสดงให้เห็นความเสถียรที่ดีเยี่ยม อัตราการกัดกร่อนของมันต่ำมาก สาเหตุหลักมาจากศักยภาพในการวิวัฒนาการของออกซิเจนสูง ด้วยศักยภาพที่สูงนี้ ปฏิกิริยาออกซิเดชันจึงมีโอกาสน้อยที่จะเกิดขึ้นบนพื้นผิวแอโนด ดังนั้นจึงหลีกเลี่ยงความล้มเหลวจากออกซิเดชันของแอโนด ในระบบการป้องกันแคโทดในปัจจุบันที่น่าประทับใจของแพลตฟอร์มนอกชายฝั่ง การกัดกร่อนสูงของน้ำทะเลและสภาพแวดล้อมทางเคมีไฟฟ้าที่ซับซ้อนทำให้เกิดความต้องการแอโนดที่สูงมาก การเคลือบ Ir-Ta สามารถรักษาสถานะการทำงานที่มั่นคงในสภาพแวดล้อมดังกล่าว โดยให้การป้องกันแคโทดที่เชื่อถือได้สำหรับโครงสร้างเหล็กของแท่น
นอกจากนี้ ความเสถียรสูงของการเคลือบ Ir-Ta ยังสะท้อนให้เห็นในความสามารถในการต้านทานสารที่มีฤทธิ์รุนแรงต่างๆ ในน้ำทะเลและสภาพแวดล้อมที่มีเกลือสูง- ตัวอย่างเช่น ส่วนประกอบ เช่น ซัลเฟตและแมกนีเซียมไอออนในน้ำทะเลอาจกัดกร่อนขั้วบวกภายใต้เงื่อนไขบางประการ แต่การเคลือบ Ir-Ta สามารถต้านทานการกัดกร่อนเหล่านี้ได้อย่างมีประสิทธิภาพ และรับประกันประสิทธิภาพ-ในระยะยาวของขั้วบวก
เมื่อออกแบบและใช้แอโนดไทเทเนียมเคลือบ Ir-Ta ควรให้ความสนใจกับพารามิเตอร์หลักบางตัว ระยะห่างของขั้วบวกต้องเพียงพอเพื่อให้แน่ใจว่ามีการกระจายกระแสสม่ำเสมอ และหลีกเลี่ยงประสิทธิภาพของขั้วบวกที่ไม่สม่ำเสมอซึ่งเกิดจากกระแสไฟฟ้าในพื้นที่มากเกินไปหรือไม่เพียงพอ ความหนาของการเคลือบต้องเป็นไปตามมาตรฐานที่กำหนด ซึ่งเป็นปัจจัยสำคัญในการรับประกันความเสถียร-ในระยะยาวของแอโนด การเคลือบที่หนาขึ้นสามารถให้การป้องกันที่ดีขึ้น และลดการกัดเซาะของซับสเตรตไทเทเนียมโดยอิเล็กโทรไลต์ ในการใช้งานจริง -การตรวจสอบในระยะยาวพบว่าแอโนดไทเทเนียมเคลือบ Ir-Ta ที่ได้รับการออกแบบตามพารามิเตอร์ที่เหมาะสมสามารถรับประกันได้ว่าความผันผวนที่อาจเกิดขึ้นในระยะยาว-นั้นอยู่ในช่วงที่เสถียร โดยให้เอาต์พุตที่เป็นไปได้ที่เสถียรสำหรับระบบป้องกันแคโทดิก และรับประกันความปลอดภัยของโครงสร้างโลหะ ตัวอย่างเช่น ในการป้องกันแคโทดของโครงสร้างฐานรากของฟาร์มกังหันลมนอกชายฝั่งในยุโรปบางแห่ง ได้มีการนำแอโนดไทเทเนียมเคลือบ Ir-Ta มาใช้ หลังจากตรวจสอบการทำงานเป็นเวลาหลายปี ประสิทธิภาพของแอโนดจะมีเสถียรภาพ และความผันผวนที่อาจเกิดขึ้นจะอยู่ในช่วงที่อนุญาตเสมอ ซึ่งสามารถปกป้องโครงสร้างพื้นฐานของฟาร์มกังหันลมจากการกัดกร่อนของน้ำทะเลได้อย่างมีประสิทธิภาพ
(II) วิธีการออกแบบและตรวจสอบพารามิเตอร์ทางเทคนิคที่สำคัญ
นอกเหนือจากการเลือกระบบการเคลือบที่เหมาะสมแล้ว วิศวกรป้องกันการกัดกร่อน/แคโทดิกยังต้องดำเนินการออกแบบทางวิทยาศาสตร์ของพารามิเตอร์ทางเทคนิคที่สำคัญ (เช่น อายุการใช้งาน ความหนาแน่นกระแส ความหนาของการเคลือบ) ของขั้วบวกไทเทเนียม และการตรวจสอบประสิทธิภาพระยะยาว-อย่างเข้มงวดเพื่อให้แน่ใจว่าขั้วบวกสามารถตอบสนองความต้องการทางวิศวกรรมที่แท้จริง ต่อไปนี้จะมุ่งเน้นไปที่การแนะนำรูปแบบการคำนวณอายุการใช้งานและวิธีการตรวจสอบประสิทธิภาพระยะยาว-
1.แบบจำลองการคำนวณอายุการใช้งาน: อายุการใช้งานของไทเทเนียมแอโนดจะขึ้นอยู่กับอัตราการใช้ของส่วนประกอบที่ใช้งานอยู่ในการเคลือบเป็นหลัก ตามกฎของอิเล็กโทรไลซิสของฟาราเดย์ แบบจำลองการคำนวณอายุการใช้งานของแอโนดไทเทเนียมสามารถหาได้: อายุการใช้งาน (ปี)=(มวลรวมของสารออกฤทธิ์ในการเคลือบ × ค่าคงที่ของฟาราเดย์) / (ความหนาแน่นกระแส × พื้นที่ผิวของขั้วบวก × ปัจจัยการแปลงเวลา × สถานะของวาเลนซ์ของสารออกฤทธิ์) ในบรรดามวลเหล่านั้น มวลรวมของสารออกฤทธิ์ในการเคลือบ=การโหลดการเคลือบ (g/ตารางเมตร) × พื้นที่ผิวขั้วบวก (ตารางเมตร); ค่าคงที่ฟาราเดย์คือ 96485C/mol; ปัจจัยการแปลงเวลาคือ 365×24×3600 (การแปลงวินาทีเป็นปี) สถานะวาเลนซ์ของสารออกฤทธิ์ (เช่น Ru⁴+, Ir⁴+) มักจะเป็น 4 ตัวอย่างเช่น สำหรับ Ru-ขั้วบวกไทเทเนียมเคลือบ Ir ที่มีการโหลดการเคลือบ 5g/m2 พื้นที่ผิวขั้วบวก 1m2 และความหนาแน่นกระแสทำงานที่ 8A/m2 อายุการใช้งานที่คำนวณได้คือ (5×1×96485)/(8×1×365×24×3600×4) ➤ 18 ปี. รุ่นนี้สามารถให้พื้นฐานทางวิทยาศาสตร์สำหรับการเลือกและการออกแบบแอโนดไทเทเนียมในทางวิศวกรรม แต่ควรสังเกตว่าอายุการใช้งานจริงจะได้รับผลกระทบจากปัจจัยต่างๆ เช่น ความสม่ำเสมอของการเคลือบ องค์ประกอบของอิเล็กโทรไลต์ และความผันผวนของกระแสไฟทำงาน ดังนั้นจึงต้องพิจารณาระยะขอบด้านความปลอดภัยที่เหมาะสมในการออกแบบ (ปกติคือ 1.2-1.5 เท่าของอายุการใช้งานที่คำนวณได้)
2.วิธีการยืนยันประสิทธิภาพระยะยาว-: เพื่อให้มั่นใจถึงความเสถียรในระยะยาว{0}}ของขั้วบวกไทเทเนียมในสภาพแวดล้อมการบริการจริง จำเป็นต้องดำเนินการตรวจสอบประสิทธิภาพระยะยาว-โดยผ่านการทดสอบการกัดกร่อนแบบเร่งและ-การทดสอบการฝังที่ไซต์งาน การทดสอบการกัดกร่อนแบบเร่งจะจำลองสภาพแวดล้อมการทำงานที่รุนแรง (เช่น อุณหภูมิสูง อิเล็กโทรไลต์ที่มีความเข้มข้นสูง ความหนาแน่นกระแสสูง) ในห้องปฏิบัติการ และประเมินกฎการเสื่อมประสิทธิภาพของแอโนดในเวลาอันสั้น ตัวอย่างเช่น การทดสอบการกัดกร่อนแบบเร่งด้วยสเปรย์เกลือ (ตามมาตรฐาน ASTM B117) สามารถจำลองสภาพแวดล้อมที่มีเกลือสูง-ในทะเล และสังเกตการเปลี่ยนแปลงในลักษณะของสารเคลือบ ศักยภาพ และอัตราการกัดกร่อนของแอโนดหลังจากช่วงระยะเวลาหนึ่ง การทดสอบอิเล็กโทรลิซิสแบบเร่งสามารถจำลอง-สถานะการทำงานในระยะยาวของแอโนดภายใต้ความหนาแน่นกระแสที่ออกแบบ และประเมินอายุการใช้งานของแอโนดโดยการวัดอัตราการใช้ของส่วนประกอบที่ทำงานอยู่ในการเคลือบ การทดสอบการฝังบนไซต์-คือการฝังขั้วบวกไทเทเนียมในสภาพแวดล้อมการบริการจริง (เช่น ดินหรือน้ำทะเลของที่ตั้งโครงการ) และติดตามและตรวจสอบศักยภาพของขั้วบวก กระแสไฟที่ปล่อยออกมา และความสมบูรณ์ของการเคลือบอย่างสม่ำเสมอ (เช่น ทุก 6 เดือน, 1 ปี, 3 ปี) การทดสอบการฝังบนไซต์-สามารถสะท้อนถึงประสิทธิภาพของแอโนดในสภาพแวดล้อมจริงได้อย่างแท้จริง โดยทั่วไป อัตราการสลายตัวที่อาจเกิดขึ้นของแอโนดหลังจาก 3 ปีของการทำงาน-บนไซต์ต้องน้อยกว่า 5% ต่อปี และการเคลือบไม่มีการลอก แตกร้าว หรือการกัดกร่อนอย่างเห็นได้ชัด ซึ่งถือว่าเป็นไปตามข้อกำหนดด้านประสิทธิภาพ-ในระยะยาว นอกจากนี้ ในระหว่างกระบวนการตรวจสอบ ยังจำเป็นต้องตรวจจับองค์ประกอบของอิเล็กโทรไลต์รอบๆ ขั้วบวกเพื่อหลีกเลี่ยงการสะสมของไอออนที่เป็นอันตราย (เช่น ฟลูออไรด์ไอออน) ที่อาจเร่งการกัดกร่อนของซับสเตรตไทเทเนียม
|
ระบบการเคลือบ |
สภาพแวดล้อมที่ใช้งานได้ |
ตัวชี้วัดประสิทธิภาพหลัก |
พารามิเตอร์การออกแบบที่สำคัญ |
ข้อดี |
|
รุ-การเคลือบไออาร์ |
ดินที่เป็นกลางถึงดินที่มีความเป็นด่างอ่อน สภาพแวดล้อมที่เป็นรูปธรรม (ความต้านทานของดิน น้อยกว่าหรือเท่ากับ 50Ω·m) |
วิวัฒนาการของคลอรีนมีศักยภาพมากเกินไป น้อยกว่าหรือเท่ากับ 0.15V; อัตราการกัดกร่อนน้อยกว่าหรือเท่ากับ 0.01 มม./ปี ช่วงความผันผวนที่อาจเกิดขึ้นน้อยกว่าหรือเท่ากับ 10mV |
กำลังเคลือบ 5-12g/ตารางเมตร; ความหนาแน่นกระแสไฟทำงาน 2-10A/ตารางเมตร; ความหนาของการเคลือบ10-15μm |
ต้นทุนสูง-ประสิทธิผล; กิจกรรมการเร่งปฏิกิริยาวิวัฒนาการของคลอรีนที่ดีเยี่ยม สามารถยับยั้งทู่พื้นผิวไทเทเนียม; เหมาะสำหรับสถานการณ์การป้องกันแคโทดิกของดินและคอนกรีตส่วนใหญ่ |
|
การเคลือบอินฟราเรด-ตา |
Marine environment, high-salt environment (chloride ion concentration >30,000 ppm)
|
ศักยภาพในการวิวัฒนาการของออกซิเจน มากกว่าหรือเท่ากับ 1.6V; อัตราการกัดกร่อนน้อยกว่าหรือเท่ากับ 0.005 มม./ปี ช่วงความผันผวนที่อาจเกิดขึ้นน้อยกว่าหรือเท่ากับ 5mV |
กำลังเคลือบ 8-15g/ตารางเมตร; ความหนาแน่นกระแสไฟทำงาน 5-15A/ตารางเมตร; ความหนาของการเคลือบ15-20μm |
ความต้านทานการกัดกร่อนที่แข็งแกร่งมาก ความเสถียรสูงในสภาพแวดล้อมที่มีเกลือสูง- สามารถทนต่อแรงกระแทกของคลื่นและการเกาะติดของสิ่งมีชีวิตในทะเล อายุการใช้งานยาวนาน |
ที่สาม วิศวกรกระบวนการชุบโลหะด้วยไฟฟ้า/PCB/ฟอยล์ทองแดง (Persona B): กลยุทธ์การควบคุมที่แม่นยำและการเพิ่มประสิทธิภาพ
(I) ผลกระทบหลักของระบบการเคลือบที่มีต่อคุณภาพการเคลือบ
สำหรับวิศวกรกระบวนการชุบโลหะด้วยไฟฟ้า/PCB/ฟอยล์ทองแดง ความต้องการหลักคือเพื่อให้มั่นใจในความสม่ำเสมอและความสม่ำเสมอของชั้นเคลือบด้วยไฟฟ้า ปรับปรุงประสิทธิภาพการชุบด้วยไฟฟ้าและผลผลิตของผลิตภัณฑ์ และในขณะเดียวกันก็ตรงตามข้อกำหนดด้านการคุ้มครองสิ่งแวดล้อมของกระบวนการผลิต ประสิทธิภาพของการเคลือบแอโนดไทเทเนียมส่งผลโดยตรงต่อการกระจายกระแสในระหว่างกระบวนการชุบด้วยไฟฟ้า กิจกรรมการเร่งปฏิกิริยาของปฏิกิริยาอิเล็กโทรด และความบริสุทธิ์ของชั้นชุบด้วยไฟฟ้า ซึ่งจะกำหนดคุณภาพของผลิตภัณฑ์ชุบด้วยไฟฟ้าขั้นสุดท้าย เนื้อหาต่อไปนี้จะมุ่งเน้นไปที่การวิเคราะห์ผลกระทบของระบบการเคลือบทั่วไปสองระบบ (การเคลือบคอมโพสิต Ru-Ir-Ta และการเคลือบ Pt) ที่มีต่อคุณภาพการชุบด้วยไฟฟ้าและสถานการณ์การใช้งาน
1. การเคลือบคอมโพสิต Ru-Ir-Ta: รับประกันความสม่ำเสมอสำหรับการชุบด้วยไฟฟ้าความหนาแน่นสูง-

ในสถานการณ์การชุบด้วยไฟฟ้าที่มีความหนาแน่นสูง- เช่น การชุบด้วยไฟฟ้าอย่างต่อเนื่องในแนวตั้งของ PCB (VCP) และการผลิตฟอยล์ทองแดงด้วยไฟฟ้า ข้อกำหนดสำหรับความสม่ำเสมอของชั้นการชุบด้วยไฟฟ้านั้นเข้มงวดอย่างยิ่ง ตัวอย่างเช่น ความกว้างของเส้นของเส้นละเอียด PCB มักจะน้อยกว่า 50μm และข้อผิดพลาดด้านความหนาของชั้นชุบด้วยไฟฟ้าจะต้องได้รับการควบคุมภายใน ± 5% ความสม่ำเสมอของความหนาของฟอยล์ทองแดงด้วยไฟฟ้า (โดยเฉพาะอย่างยิ่งฟอยล์ทองแดงบางพิเศษ-ที่มีความหนาน้อยกว่าหรือเท่ากับ 12μm) ส่งผลโดยตรงต่อความต้านทานแรงดึงและค่าการนำไฟฟ้า การเคลือบคอมโพสิต Ru-Ir-Ta เป็นการเคลือบแบบไตรนารีออกไซด์ที่ประกอบด้วยรูทีเนียมออกไซด์ อิริเดียมออกไซด์ และแทนทาลัมออกไซด์ มีคุณลักษณะของการกระจายกระแสที่สม่ำเสมอ มีฤทธิ์เร่งปฏิกิริยาสูง และมีเสถียรภาพที่ดี ซึ่งสามารถรับประกันความสม่ำเสมอของชั้นที่ชุบด้วยไฟฟ้าในสถานการณ์การชุบด้วยไฟฟ้าที่มีความหนาแน่นสูงได้อย่างมีประสิทธิภาพ
เหตุผลที่การเคลือบคอมโพสิต Ru-Ir-Ta สามารถกระจายกระแสได้สม่ำเสมอก็คือ โครงสร้างขอบเขตเกรนระดับนาโนที่เป็นเอกลักษณ์สามารถลดความต้านทานของพื้นผิวอิเล็กโทรด และทำให้กระแสกระจายเท่าๆ กันบนพื้นผิวอิเล็กโทรดทั้งหมด ดังนั้นจึงหลีกเลี่ยง "ผลกระทบจากขอบ" (ปรากฏการณ์ที่ว่าความหนาแน่นกระแสที่ขอบของชิ้นงานสูงกว่าความหนาแน่นกระแสตรงกลาง ส่งผลให้ชั้นเคลือบด้วยไฟฟ้ามีความหนาไม่สม่ำเสมอ) ซึ่งเกิดขึ้นได้ง่ายในการชุบด้วยไฟฟ้าแบบดั้งเดิม ในเวลาเดียวกัน ส่วนประกอบ Ru และ Ir ในการเคลือบมีฤทธิ์ทางไฟฟ้าสูง ซึ่งสามารถเร่งอัตราปฏิกิริยาของอิเล็กโทรด ปรับปรุงประสิทธิภาพการชุบด้วยไฟฟ้า และลดเวลาในการชุบด้วยไฟฟ้า ส่วนประกอบ Ta ช่วยเพิ่มความเสถียรของการเคลือบ หลีกเลี่ยงการละลายของสารเคลือบในระหว่างกระบวนการชุบด้วยไฟฟ้า และรับประกันความบริสุทธิ์ของชั้นที่ชุบด้วยไฟฟ้า ในการผลิตจริงของสาย PCB VCP การใช้ขั้วบวกไทเทเนียมเคลือบคอมโพสิต Ru-Ir-Ta อาจทำให้เกิดข้อผิดพลาดด้านความหนาของชั้นเคลือบด้วยไฟฟ้าของเส้นละเอียด PCB ที่ควบคุมภายใน ± 3% และอัตราผลตอบแทนของผลิตภัณฑ์จะเพิ่มขึ้นมากกว่า 10% เมื่อเทียบกับขั้วบวกตะกั่วแบบเดิม ในการผลิตฟอยล์ทองแดงด้วยไฟฟ้า ขั้วบวกไทเทเนียมเคลือบ Ru-Ir-Ta สามารถลดความหยาบของพื้นผิวฟอยล์ทองแดงได้ (Ra น้อยกว่าหรือเท่ากับ 0.3μm) และปรับปรุงความสม่ำเสมอของความหนาของฟอยล์ทองแดง ซึ่งตรงตามข้อกำหนดของผลิตภัณฑ์อิเล็กทรอนิกส์คุณภาพสูง-ด้านคุณภาพฟอยล์ทองแดง
2. การเคลือบ Pt: การชุบโลหะด้วยไฟฟ้าและโซลูชั่นการเปลี่ยนฮาร์ดโครเมียม

ในการชุบโลหะมีค่าด้วยไฟฟ้า (เช่น การชุบทอง การชุบโรเดียม) และการเปลี่ยนฮาร์ดโครเมียม ข้อกำหนดสำหรับความบริสุทธิ์ของชั้นการชุบด้วยไฟฟ้าและการปกป้องสิ่งแวดล้อมของกระบวนการนั้นสูงมาก การชุบโลหะด้วยไฟฟ้ามีการใช้กันอย่างแพร่หลายในชิ้นส่วนอิเล็กทรอนิกส์ระดับไฮเอนด์- (เช่น ขั้วต่อ วงจรรวม) และเครื่องมือที่มีความแม่นยำ ชั้นชุบด้วยไฟฟ้าต้องมีความบริสุทธิ์สูง มีการนำไฟฟ้าได้ดี และทนต่อการกัดกร่อน การชุบฮาร์ดโครเมียมมักใช้ในการปรับสภาพพื้นผิวของชิ้นส่วนเครื่องจักรกล (เช่น กระบอกไฮดรอลิก ก้านลูกสูบ) เพื่อปรับปรุงความต้านทานการสึกหรอและความแข็งของชิ้นส่วน แต่การชุบฮาร์ดโครเมียมแบบดั้งเดิมใช้ขั้วบวกตะกั่ว ซึ่งจะผลิตตะกั่ว-ที่มีน้ำเสียและก๊าซเสีย ก่อให้เกิดมลภาวะต่อสิ่งแวดล้อมอย่างรุนแรงและไม่เป็นไปตามมาตรฐานการคุ้มครองสิ่งแวดล้อมในปัจจุบัน (เช่น RoHS, REACH) แอโนดไทเทเนียมเคลือบ Pt กลายเป็นตัวเลือกที่เหมาะสำหรับสถานการณ์เหล่านี้ เนื่องจากมีความเสถียรทางเคมีสูงและมีฤทธิ์ทางไฟฟ้าที่ดีเยี่ยม
การเคลือบ Pt คือการเคลือบโลหะมีตระกูลที่เตรียมโดยการสะสมไอทางกายภาพ (PVD) หรือการสะสมไอสารเคมี (CVD) บนพื้นผิวไทเทเนียม มีความเฉื่อยทางเคมีสูงมาก และจะไม่ละลายหรือทำปฏิกิริยาระหว่างกระบวนการชุบด้วยไฟฟ้า จึงมั่นใจได้ถึงความบริสุทธิ์ของชั้นที่ชุบด้วยไฟฟ้า ในการชุบโลหะด้วยไฟฟ้า แอโนดไททาเนียมเคลือบ Pt สามารถหลีกเลี่ยงการ-สะสมของไอออนที่ไม่บริสุทธิ์ (เช่น ไอออนตะกั่ว ไอออนของเหล็ก) ในชั้นที่ชุบด้วยไฟฟ้า ทำให้มั่นใจได้ว่าความบริสุทธิ์ของชั้นที่ชุบด้วยไฟฟ้าของโลหะมีค่านั้นมากกว่าหรือเท่ากับ 99.99% ในกระบวนการเปลี่ยนฮาร์ดโครเมียม (เช่นการชุบโครเมียมไตรวาเลนท์) แอโนดไททาเนียมเคลือบ Pt สามารถแทนที่แอโนดตะกั่วแบบเดิม กำจัดมลพิษจากตะกั่ว และเป็นไปตามข้อกำหนดการปกป้องสิ่งแวดล้อม ในเวลาเดียวกัน การเคลือบ Pt มีฤทธิ์ทางไฟฟ้าสูงสำหรับปฏิกิริยาออกซิเดชันของอิเล็กโทรไลต์ ซึ่งสามารถลดแรงดันไฟฟ้าในถังของกระบวนการชุบด้วยไฟฟ้า ลดการใช้พลังงานได้มากกว่า 15% เมื่อเทียบกับตะกั่วแอโนดแบบเดิม และปรับปรุงประสิทธิภาพการชุบด้วยไฟฟ้า ตัวอย่างเช่น ในสายการผลิตการชุบโครเมียมไตรวาเลนท์ของผู้ผลิตชิ้นส่วนรถยนต์ การใช้แอโนดไททาเนียมเคลือบ Pt ไม่เพียงแต่เป็นไปตามมาตรฐานการปล่อยมลพิษการปกป้องสิ่งแวดล้อม แต่ยังทำให้ความต้านทานการสึกหรอของชั้นการชุบโครเมียมไตรวาเลนท์ถึงระดับของการชุบฮาร์ดโครเมียมแบบดั้งเดิม และประสิทธิภาพการผลิตเพิ่มขึ้น 20%
(II) การออกแบบโครงสร้างและการจับคู่พารามิเตอร์กระบวนการ
เพื่อให้ได้รับประโยชน์อย่างเต็มที่จากข้อได้เปรียบด้านประสิทธิภาพของระบบการเคลือบ วิศวกรกระบวนการชุบด้วยไฟฟ้า/PCB/ฟอยล์ทองแดงยังจำเป็นต้องดำเนินการออกแบบโครงสร้างที่เหมาะสมของแอโนดไทเทเนียมและการจับคู่พารามิเตอร์กระบวนการทางวิทยาศาสตร์ด้วย ต่อไปนี้จะเน้นที่การแนะนำการเลือกโครงสร้างแอโนด (ตาข่าย แผ่น) และความหนา และค่าประสบการณ์ของการโหลดการเคลือบ
1. การเลือกโครงสร้างและความหนาของแอโนด: โครงสร้างแอโนดและความหนาจำเป็นต้องถูกกำหนดตามกระบวนการชุบด้วยไฟฟ้าเฉพาะและคุณลักษณะของชิ้นงาน ในการผลิตฟอยล์ทองแดงด้วยไฟฟ้า มักใช้ตาข่ายแอโนด (โดยปกติจะมีขนาดตาข่าย 20-50 เมช) โครงสร้างตาข่ายสามารถทำให้อิเล็กโทรไลต์ไหลเวียนได้อย่างราบรื่น ลดโพลาไรเซชันความเข้มข้นของพื้นผิวอิเล็กโทรด และให้ความสม่ำเสมอของความหนาของฟอยล์ทองแดง ความหนาของแอโนดแบบตาข่ายมักจะอยู่ที่ 0.8-1.2 มม. ซึ่งสามารถปรับสมดุลความแข็งแรงทางกลและค่าการนำไฟฟ้าของแอโนดได้ ในการชุบด้วยไฟฟ้าอย่างต่อเนื่องในแนวตั้งของ PCB มักใช้แอโนดแผ่นไทเทเนียมที่มีรูพรุน (ความพรุน 30-50%) โครงสร้างที่มีรูพรุนสามารถเพิ่มพื้นที่ผิวจำเพาะของขั้วบวก ปรับปรุงความสม่ำเสมอในการกระจายปัจจุบัน และหลีกเลี่ยง "ผลกระทบขอบ" ของบอร์ด PCB ความหนาของขั้วบวกแผ่นไทเทเนียมที่มีรูพรุนมักจะอยู่ที่ 2-3 มม. ซึ่งสามารถรับประกันความเสถียรของขั้วบวกในระหว่างการชุบด้วยไฟฟ้าความเร็วสูงในระยะยาว ในการชุบโลหะมีค่าด้วยไฟฟ้า เนื่องจากการเคลือบ Pt มีต้นทุนสูง จึงมักใช้แผ่นแอโนดที่มีความหนา 1-2 มม. เพื่อลดปริมาณของ Pt ที่ใช้ และพื้นผิวของแอโนดจะถูกขัดเงาเพื่อปรับปรุงความสม่ำเสมอในการกระจายกระแส
2. ประสบการณ์มูลค่าการโหลดการเคลือบ: การโหลดการเคลือบเป็นพารามิเตอร์สำคัญที่ส่งผลต่ออายุการใช้งานและกิจกรรมทางไฟฟ้าของไททาเนียมแอโนด กระบวนการชุบด้วยไฟฟ้าที่แตกต่างกันมีข้อกำหนดในการโหลดการเคลือบที่แตกต่างกัน ตัวอย่างเช่น ในกระบวนการชุบด้วยไฟฟ้า PCB VCP โดยทั่วไปการโหลดการเคลือบคอมโพสิต Ru-Ir-Ta จะอยู่ที่ 8-12g/m2 ถ้าโหลดต่ำเกินไป อายุการใช้งานของขั้วบวกจะสั้นลง หากโหลดสูงเกินไป ต้นทุนจะเพิ่มขึ้น และอาจส่งผลต่อความสม่ำเสมอในการกระจายในปัจจุบัน ในกระบวนการผลิตฟอยล์ทองแดงด้วยไฟฟ้า การโหลดการเคลือบคอมโพสิต Ru-Ir-Ta มักจะอยู่ที่ 12-15g/ตารางเมตร เพื่อตอบสนองความต้องการของการดำเนินการความหนาแน่นกระแสสูงในระยะยาว (15-20A/ตารางเมตร) ในกระบวนการชุบโลหะด้วยไฟฟ้า ค่าการเคลือบ Pt มักจะอยู่ที่ 0.5-1g/ตารางเมตร เนื่องจากกิจกรรมการเร่งปฏิกิริยาของ Pt สูง ปริมาณการโหลดเพียงเล็กน้อยจึงสามารถตอบสนองความต้องการในการชุบด้วยไฟฟ้าได้ และการโหลดที่สูงเกินไปจะทำให้ต้นทุนเพิ่มขึ้นอย่างมาก ควรสังเกตว่าการโหลดการเคลือบจะต้องสอดคล้องกับความหนาแน่นกระแสการทำงาน โดยทั่วไป ยิ่งความหนาแน่นของกระแสไฟทำงานสูงเท่าใด ภาระการเคลือบที่จำเป็นก็จะยิ่งสูงขึ้นเท่านั้น เพื่อให้แน่ใจถึงอายุการใช้งานของขั้วบวก
|
ระบบการเคลือบ
|
สถานการณ์การใช้งานหลัก |
ผลกระทบต่อการเคลือบ/กระบวนการ |
ข้อกำหนดการออกแบบโครงสร้าง |
ข้อดีหลัก |
|
การเคลือบคอมโพสิต Ru-Ir-Ta |
การชุบด้วยไฟฟ้าอย่างต่อเนื่องในแนวตั้งของ PCB (VCP), การผลิตฟอยล์ทองแดงด้วยไฟฟ้า, การชุบด้วยไฟฟ้าแบบละเอียด |
ตรวจสอบให้แน่ใจว่ามีการกระจายกระแสสม่ำเสมอ ลดข้อผิดพลาดเกี่ยวกับความหนาของสีเคลือบ ( น้อยกว่าหรือเท่ากับ ±3%); ปรับปรุงประสิทธิภาพการชุบด้วยไฟฟ้า (เพิ่มขึ้น 10-20%) ลดความหยาบของการเคลือบ (Ra น้อยกว่าหรือเท่ากับ 0.3μm) |
การชุบด้วยไฟฟ้า PCB: แผ่นไทเทเนียมที่มีรูพรุน (ความพรุน 30-50%) ความหนา 2-3 มม. ฟอยล์ทองแดงด้วยไฟฟ้า: แอโนดตาข่าย (ขนาดตาข่าย 20-50 ตาข่าย) ความหนา 0.8-1.2 มม. กำลังเคลือบ 8-15g/ตารางเมตร |
ความสม่ำเสมอในการกระจายกระแสที่ดีเยี่ยม กิจกรรมเร่งปฏิกิริยาสูง ความมั่นคงที่ดี เหมาะสำหรับสถานการณ์การชุบด้วยไฟฟ้าที่มีความหนาแน่นสูง ต้นทุนสูง-ประสิทธิผล |
|
การเคลือบพีที |
การชุบโลหะด้วยไฟฟ้า (การชุบทอง การชุบโรเดียม) การทดแทนฮาร์ดโครเมียม (การชุบโครเมียมไตรวาเลนท์) |
รับประกันความบริสุทธิ์สูงของชั้นเคลือบด้วยไฟฟ้า (มากกว่าหรือเท่ากับ 99.99%) กำจัดมลพิษจากสารตะกั่ว (เป็นไปตามมาตรฐาน RoHS/REACH) ลดแรงดันถัง (ประหยัดพลังงาน 15-20%) |
แผ่นแอโนดความหนา 1-2 มม. ขัดพื้นผิว กำลังเคลือบ 0.5-1g/ตารางเมตร; ขั้นตอนการเตรียม PVD/CVD |
ความเสถียรทางเคมีสูงมาก ไม่มีการละลายระหว่างการชุบด้วยไฟฟ้า การคุ้มครองสิ่งแวดล้อมและการปฏิบัติตามข้อกำหนด กิจกรรมทางไฟฟ้าสูง เหมาะสำหรับสถานการณ์การชุบด้วยไฟฟ้าระดับสูง |
IV. การบำบัดน้ำ/EDI/วิศวกรระบบน้ำตามหน้าที่ (Persona C): การผลิต-สมดุลประสิทธิภาพและโซลูชันการปฏิบัติตามกฎระเบียบ
(I) ประเด็นสำคัญสำหรับการเลือกการเคลือบในสถานการณ์การฆ่าเชื้อและการทำให้บริสุทธิ์
สำหรับวิศวกรระบบบำบัดน้ำ/EDI/ระบบน้ำเชิงหน้าที่ ความต้องการหลักคือการตระหนักถึงการฆ่าเชื้อหรือการทำน้ำให้บริสุทธิ์อย่างมีประสิทธิภาพ ตรวจสอบให้แน่ใจว่าคุณภาพน้ำทิ้งเป็นไปตามมาตรฐานแห่งชาติที่เกี่ยวข้อง (เช่น GB 5749 "มาตรฐานสุขภาพน้ำดื่มด่วน GB/T 11446" มาตรฐานคุณภาพน้ำเกรดอิเล็กทรอนิกส์ด่วน ) และในขณะเดียวกันก็ควบคุมการใช้พลังงานและต้นทุนการดำเนินงานของระบบบำบัดน้ำ ประสิทธิภาพของการเคลือบแอโนดไทเทเนียมส่งผลโดยตรงต่อประสิทธิภาพของกระบวนการบำบัดน้ำ (เช่น ประสิทธิภาพการผลิตคลอรีน ประสิทธิภาพการกำจัดไอออน) ระดับการใช้พลังงาน และความปลอดภัยของคุณภาพน้ำ ต่อไปนี้จะมุ่งเน้นไปที่การวิเคราะห์ประเด็นสำคัญของการเลือกการเคลือบในสองสถานการณ์ทั่วไป (การฆ่าเชื้อและการเตรียมน้ำบริสุทธิ์พิเศษ EDI) และการประยุกต์ใช้ระบบการเคลือบที่สอดคล้องกัน (การเคลือบ Ru-Ir-Sn และการเคลือบ Ir-Ta)
1. การเคลือบ Ru-Ir-Sn: เกณฑ์มาตรฐานประสิทธิภาพสำหรับเครื่องกำเนิดโซเดียมไฮโปคลอไรต์

เครื่องกำเนิดโซเดียมไฮโปคลอไรต์ถูกนำมาใช้กันอย่างแพร่หลายในการฆ่าเชื้อในน้ำดื่ม การฆ่าเชื้อในน้ำในสระว่ายน้ำ การฆ่าเชื้อในน้ำเสียในโรงพยาบาล และสถานการณ์อื่นๆ หลักการหลักของพวกเขาคือการอิเล็กโทรไลต์สารละลายโซเดียมคลอไรด์เพื่อสร้างโซเดียมไฮโปคลอไรต์ (ยาฆ่าเชื้อในวงกว้าง-) ผ่านขั้วบวกไทเทเนียม สำหรับสถานการณ์นี้ ข้อกำหนดหลักสำหรับระบบการเคลือบคือประสิทธิภาพการวิวัฒนาการของคลอรีนสูง การใช้พลังงานต่ำ และไม่มีมลพิษทุติยภูมิ (เช่น การละลายของไอออนโลหะหนัก) การเคลือบคอมโพสิต Ru-Ir-Sn คือการเคลือบแบบไตรนารีออกไซด์ที่ประกอบด้วยรูทีเนียมออกไซด์ อิริเดียมออกไซด์ และดีบุกออกไซด์ ซึ่งเป็นเกณฑ์มาตรฐานด้านประสิทธิภาพสำหรับเครื่องกำเนิดโซเดียมไฮโปคลอไรต์
ส่วนประกอบ Ru-Ir ในการเคลือบ Ru-Ir-Sn มีฤทธิ์ทางไฟฟ้าสูงสำหรับปฏิกิริยาวิวัฒนาการของคลอรีน ซึ่งสามารถเร่งปฏิกิริยาออกซิเดชันของคลอไรด์ไอออนในสารละลายโซเดียมคลอไรด์ได้อย่างมีประสิทธิภาพเพื่อสร้างก๊าซคลอรีน จากนั้นทำปฏิกิริยากับน้ำเพื่อสร้างโซเดียมไฮโปคลอไรต์ ประสิทธิภาพการวิวัฒนาการของคลอรีนของการเคลือบ Ru-Ir-Sn สามารถเข้าถึงได้มากกว่า 95% ซึ่งสูงกว่าแอโนดกราไฟท์แบบเดิมอย่างมาก (ประมาณ 70%) ส่วนประกอบ Sn ในการเคลือบสามารถเพิ่มความเสถียรของการเคลือบ ลดอัตราการละลายของการเคลือบ และหลีกเลี่ยงมลพิษทุติยภูมิของคุณภาพน้ำที่เกิดจากการละลายของไอออนโลหะหนัก (เช่น Ru, Ir) ในเวลาเดียวกัน การเคลือบ Ru-Ir-Sn มีวิวัฒนาการของคลอรีนต่ำที่มีศักยภาพสูงเกินไป ซึ่งสามารถลดแรงดันอิเล็กโทรลิซิสของเครื่องกำเนิดโซเดียมไฮโปคลอไรต์ ลดการใช้พลังงานได้มากกว่า 20% เมื่อเทียบกับกราไฟท์แอโนดแบบเดิม และลดต้นทุนการดำเนินงานของระบบบำบัดน้ำได้อย่างมาก ในการใช้งานจริงของโรงบำบัดน้ำดื่มขนาดใหญ่- การใช้แอโนดไทเทเนียมเคลือบ Ru-Ir-Sn ในเครื่องกำเนิดโซเดียมไฮโปคลอไรต์สามารถทำให้ปริมาณคลอรีนที่ตกค้างในน้ำทิ้งมีความเสถียรที่ 0.3-0.5 มก./ลิตร (ตรงตามมาตรฐาน GB 5749) และการใช้พลังงานในการผลิตคลอรีนต่อหน่วยอยู่ที่ 2.5kWh/กก. เท่านั้น Cl₂ ซึ่งต่ำกว่าค่าเฉลี่ยของประเทศมาก (3.5kWh/kg Cl₂) นอกจากนี้ การเคลือบ Ru-Ir-Sn ยังสามารถปรับให้เข้ากับความผันผวนของความเข้มข้นของสารละลายโซเดียมคลอไรด์ (5-20%) และอุณหภูมิ (5-40 องศา ) ในกระบวนการบำบัดน้ำจริง เพื่อให้มั่นใจว่าเครื่องกำเนิดโซเดียมไฮโปคลอไรต์จะทำงานได้อย่างเสถียร
2. การเคลือบ Ir-Ta: การออกแบบที่เข้ากันได้สำหรับโมดูล EDI

เทคโนโลยี EDI (อิเล็กโทรไดไอออนไนซ์) เป็นเทคโนโลยีสำคัญในการเตรียมน้ำบริสุทธิ์พิเศษ- (ค่าการนำไฟฟ้าน้อยกว่าหรือเท่ากับ 0.1μS/cm) และมีการใช้กันอย่างแพร่หลายในอุตสาหกรรมเซมิคอนดักเตอร์ อิเล็กทรอนิกส์ ยา และอุตสาหกรรมอื่นๆ ส่วนประกอบหลักของระบบ EDI คือโมดูล EDI ซึ่งตระหนักถึงการกำจัดไอออนในน้ำอย่างล้ำลึกผ่านการกระทำร่วมกันของเรซินแลกเปลี่ยนไอออนและสนามไฟฟ้า แอโนดไทเทเนียมเป็นส่วนประกอบสำคัญของโมดูล EDI ซึ่งให้สนามไฟฟ้าที่จำเป็นสำหรับปฏิกิริยาการแลกเปลี่ยนไอออน สำหรับสถานการณ์นี้ ข้อกำหนดหลักสำหรับระบบการเคลือบคือความเสถียรสูงในกระบวนการอิเล็กโทรลิซิส ไม่มีการละลายไอออนที่ไม่บริสุทธิ์ และเข้ากันได้ดีกับโมดูล EDI การเคลือบ Ir-Ta กลายเป็นตัวเลือกแรกสำหรับโมดูล EDI เนื่องจากมีความเสถียรทางเคมีสูงมากและความเสถียรในการวิวัฒนาการของออกซิเจน
ในโมดูล EDI ขั้วบวกไทเทเนียมจำเป็นต้องทำงานในสภาพแวดล้อมของน้ำที่มีความบริสุทธิ์สูง- (ค่าการนำไฟฟ้าน้อยกว่าหรือเท่ากับ 10μS/cm) และความเข้มของสนามไฟฟ้าสูงเป็นเวลานาน การเคลือบ Ir-Ta มีศักยภาพในการวิวัฒนาการของออกซิเจนและความเสถียรทางเคมีสูงมาก ซึ่งสามารถหลีกเลี่ยงการละลายของสารเคลือบในระหว่างกระบวนการอิเล็กโทรลิซิส ทำให้มั่นใจได้ว่าไม่มีไอออนเจือปน (เช่น Ir, Ta) ถูกนำเข้าไปในน้ำบริสุทธิ์พิเศษ- และตรงตามข้อกำหนดของคุณภาพน้ำเกรดอิเล็กทรอนิกส์ (GB/T 11446) ในเวลาเดียวกัน การเคลือบ Ir-Ta มีประสิทธิภาพการวิวัฒนาการของออกซิเจนที่เสถียร ซึ่งสามารถรักษาแรงดันไฟฟ้าในการทำงานให้คงที่ในระหว่าง-การทำงานระยะยาวของโมดูล EDI หลีกเลี่ยงความผันผวนของความเข้มของสนามไฟฟ้า และรับประกันประสิทธิภาพการกำจัดไอออนของโมดูล EDI การออกแบบแอโนดไทเทเนียมเคลือบ Ir-Ta สำหรับโมดูล EDI ยังต้องคำนึงถึงความเข้ากันได้กับโครงสร้างช่องทางการไหลของแบรนด์โมดูล EDI กระแสหลัก (เช่น GE, Siemens) เพื่อให้มั่นใจว่าสามารถติดตั้งแอโนดในโมดูลได้อย่างสมบูรณ์แบบและการกระจายกระแสจะสม่ำเสมอ ในการใช้งานจริงของระบบเตรียมน้ำบริสุทธิ์พิเศษ-ของโรงงานเซมิคอนดักเตอร์ การใช้แอโนดไทเทเนียมเคลือบ Ir-Ta ในโมดูล EDI สามารถทำให้ค่าการนำไฟฟ้าของน้ำบริสุทธิ์พิเศษ-ที่ผลิตขึ้นมีความเสถียรที่น้อยกว่าหรือเท่ากับ 0.06μS/cm และโมดูล EDI มีการดำเนินงานอย่างเสถียรมานานกว่า 5 ปี โดยไม่จำเป็นต้องบำรุงรักษา ซึ่งช่วยลดต้นทุนการดำเนินงานของ ระบบน้ำบริสุทธิ์พิเศษ-
(II) ความปลอดภัยด้านคุณภาพน้ำและการปฏิบัติตามกฎระเบียบ
สำหรับวิศวกรระบบบำบัดน้ำ/EDI/ระบบน้ำตามหน้าที่ ความปลอดภัยด้านคุณภาพน้ำถือเป็นสิ่งสำคัญสูงสุด และจำเป็นต้องตรวจสอบให้แน่ใจอย่างเคร่งครัดว่ากระบวนการบำบัดน้ำเป็นไปตามมาตรฐานระดับชาติและอุตสาหกรรมที่เกี่ยวข้อง ต่อไปนี้จะมุ่งเน้นไปที่การแนะนำมาตรการควบคุมการตกตะกอนของไอออนโลหะและวิธีการเพิ่มประสิทธิภาพการใช้พลังงาน เพื่อช่วยให้วิศวกรตระหนักถึงความสมดุลระหว่างประสิทธิภาพการบำบัดน้ำและความปลอดภัยของคุณภาพน้ำ และรับประกันการปฏิบัติตามกฎระเบียบ

1. มาตรการควบคุมการตกตะกอนของไอออนโลหะ: การตกตะกอนของไอออนของโลหะ (เช่น Ru, Ir, Ta, Pt) จากการเคลือบแอโนดไทเทเนียมเป็นหนึ่งในปัจจัยหลักที่ส่งผลต่อความปลอดภัยของคุณภาพน้ำ ในการควบคุมการตกตะกอนของไอออนของโลหะ ขั้นแรกจำเป็นต้องเลือกระบบการเคลือบที่มีความเสถียรสูงและอัตราการละลายต่ำ (เช่น การเคลือบ Ru-Ir-Sn, การเคลือบ Ir-Ta) ประการที่สอง จำเป็นต้องควบคุมคุณภาพของการเคลือบอย่างเคร่งครัดในระหว่างกระบวนการผลิตแอโนดไทเทเนียม เช่น การทำให้แน่ใจถึงความสม่ำเสมอและความกะทัดรัดของการเคลือบ หลีกเลี่ยงข้อบกพร่องของการเคลือบ (เช่น รูเข็ม รอยแตก) ที่อาจนำไปสู่การละลายแบบเร่ง นอกจากนี้ จำเป็นต้องตรวจจับปริมาณไอออนของโลหะในน้ำทิ้งเป็นประจำระหว่างการทำงานของระบบบำบัดน้ำ ตัวอย่างเช่น ในสถานการณ์การฆ่าเชื้อในน้ำดื่ม ปริมาณไอออนโลหะหนัก (เช่น Ru, Ir) ในน้ำทิ้งควรควบคุมให้ต่ำกว่า 0.001 มก./ลิตร (ตรงตามมาตรฐาน GB 5749) ในสถานการณ์การเตรียมน้ำบริสุทธิ์พิเศษ-แบบอิเล็กทรอนิกส์ ปริมาณไอออนของโลหะควรได้รับการควบคุมต่ำกว่า 1ppt (ตรงตามมาตรฐาน GB/T 11446) วิธีการตรวจจับสามารถใช้แมสสเปกโตรมิเตอร์พลาสมาควบคู่แบบเหนี่ยวนำ (ICP-MS) เพื่อการวัดที่แม่นยำ หากเนื้อหาของไอออนของโลหะเกินมาตรฐาน จำเป็นต้องตรวจสอบความสมบูรณ์ของการเคลือบแอโนดไทเทเนียมให้ทันเวลา และเปลี่ยนแอโนดหากจำเป็น
2. วิธีการเพิ่มประสิทธิภาพการใช้พลังงาน: การใช้พลังงานเป็นส่วนสำคัญของต้นทุนการดำเนินงานของระบบบำบัดน้ำ การเพิ่มประสิทธิภาพการใช้พลังงานของขั้วบวกไทเทเนียมสามารถลดต้นทุนการดำเนินงานได้อย่างมีประสิทธิภาพ วิธีการหลักในการเพิ่มประสิทธิภาพการใช้พลังงานประกอบด้วย: (1) การเลือกระบบการเคลือบที่มีศักยภาพสูงเกินไป (เช่น การเคลือบ Ru-Ir-Sn สำหรับการวิวัฒนาการของคลอรีน การเคลือบ Ir-Ta สำหรับการวิวัฒนาการของออกซิเจน) ซึ่งสามารถลดแรงดันอิเล็กโทรไลซิสและช่วยลดการใช้พลังงานได้ (2) ปรับโครงสร้างและเค้าโครงของแอโนดไทเทเนียมให้เหมาะสม เช่น การใช้แอโนดที่มีรูพรุนเพื่อเพิ่มพื้นที่ผิวจำเพาะของแอโนด ลดความหนาแน่นกระแสบนพื้นผิวแอโนด และลดศักย์ไฟฟ้าเกิน (3) การควบคุมพารามิเตอร์การทำงานของระบบบำบัดน้ำ เช่น การปรับความเข้มข้นของอิเล็กโทรไลต์ให้เหมาะสม (เช่น ความเข้มข้นของสารละลายโซเดียมคลอไรด์ในเครื่องกำเนิดโซเดียมไฮโปคลอไรต์) อุณหภูมิ และอัตราการไหล เพื่อให้แน่ใจว่าระบบทำงานภายใต้สภาวะการทำงานที่เหมาะสมที่สุด (4) ทำความสะอาดพื้นผิวของขั้วบวกไทเทเนียมเป็นประจำเพื่อขจัดสิ่งสกปรกและตะกรันบนพื้นผิว หลีกเลี่ยงการเพิ่มความต้านทานของพื้นผิวขั้วบวก และรับประกันการทำงานที่มั่นคงของขั้วบวก ตัวอย่างเช่น ในโรงบำบัดน้ำเสียในเขตเทศบาล หลังจากปรับโครงสร้างของขั้วบวกไทเทเนียมเคลือบ Ru-Ir-Sn และพารามิเตอร์การทำงานแล้ว หน่วยการใช้พลังงานของระบบฆ่าเชื้อโรคจะลดลง 25% และต้นทุนการประหยัดพลังงานต่อปีมากกว่า 1 ล้านหยวน
|
ระบบการเคลือบ |
สถานการณ์การใช้งานหลัก |
พารามิเตอร์ประสิทธิภาพหลัก |
ตัวชี้วัดการปฏิบัติตามข้อกำหนด |
ข้อดี |
|
รู-Ir-Sn Coating |
เครื่องกำเนิดโซเดียมไฮโปคลอไรต์, การฆ่าเชื้อในน้ำดื่ม, การฆ่าเชื้อในสระว่ายน้ำ, การฆ่าเชื้อในน้ำเสียในโรงพยาบาล |
ประสิทธิภาพการวิวัฒนาการของคลอรีน มากกว่าหรือเท่ากับ 95%; หน่วย การใช้พลังงานในการผลิตคลอรีน น้อยกว่าหรือเท่ากับ 2.5kWh/kg Cl₂; อัตราการละลายของสารเคลือบ น้อยกว่าหรือเท่ากับ 0.001 มก./(ลิตร·ชม.) |
คุณภาพน้ำทิ้งเป็นไปตาม GB 5749; ปริมาณไอออนของโลหะหนัก น้อยกว่าหรือเท่ากับ 0.001 มก./ลิตร; ไม่มีมลพิษทุติยภูมิ |
ประสิทธิภาพการวิวัฒนาการของคลอรีนสูง การใช้พลังงานต่ำ ความมั่นคงที่ดี ไม่มีมลพิษทุติยภูมิ เหมาะสำหรับสถานการณ์การฆ่าเชื้อโรคต่างๆ |
|
การเคลือบอินฟราเรด-ตา |
โมดูล EDI, การเตรียมน้ำบริสุทธิ์พิเศษ-แบบอิเล็กทรอนิกส์, การบำบัดน้ำบริสุทธิ์สูง- |
ความเสถียรของวิวัฒนาการของออกซิเจน: ความผันผวนของแรงดันไฟฟ้าในการทำงานน้อยกว่าหรือเท่ากับ 5mV; ประสิทธิภาพการกำจัดไอออน มากกว่าหรือเท่ากับ 99.9%; อัตราการละลายของสารเคลือบ น้อยกว่าหรือเท่ากับ 0.0001 มก./(ลิตร·ชม.) |
คุณภาพน้ำทิ้งเป็นไปตาม GB/T 11446; ปริมาณไอออนของโลหะน้อยกว่าหรือเท่ากับ 1ppt; เข้ากันได้กับแบรนด์โมดูล EDI กระแสหลัก |
ความเสถียรทางเคมีสูงมาก ไม่มีการตกตะกอนของไอออนเจือปน การดำเนินงานที่มั่นคง อายุการใช้งานยาวนาน เข้ากันได้ดีกับโมดูล EDI |
V. วิศวกรด้านการวิจัยและพัฒนาพลังงานใหม่/พลังงานไฮโดรเจน/เคมีไฟฟ้า (Persona D): การออกแบบให้มีความทนทานต่อสภาวะการทำงานสูงและ-ปรับขนาดได้
(I) การเลือกความทนทานของการเคลือบภายใต้สภาวะการทำงานที่รุนแรง
สำหรับวิศวกรด้านการวิจัยและพัฒนาพลังงาน/พลังงานไฮโดรเจน/เคมีไฟฟ้าใหม่ ความต้องการหลักคือการพัฒนาแอโนดไทเทเนียมที่สามารถปรับให้เข้ากับสภาวะการทำงานที่รุนแรง (เช่น ความหนาแน่นกระแสสูง ความเป็นกรดสูง อุณหภูมิสูง แรงดันสูง) ในระบบพลังงานใหม่ (เช่น อิเล็กโทรไลเซอร์ PEM อิเล็กโทรไลซิสคลอร์-อิเล็กโทรไลซิสอัลคาไล การออกซิเดชันของวัสดุแบตเตอรี่ลิเธียม) ช่วยให้มั่นใจได้ถึง-การทำงานที่เสถียรของระบบในระยะยาว และตระหนักถึง-การเพิ่มขนาดของเทคโนโลยีจากห้องปฏิบัติการไปจนถึง วิศวกรรมศาสตร์ ความทนทานของการเคลือบภายใต้สภาวะการทำงานที่รุนแรงเป็นกุญแจสำคัญในการตอบสนองความต้องการนี้ ต่อไปนี้จะมุ่งเน้นไปที่การวิเคราะห์การเลือกระบบการเคลือบทั่วไปสองระบบ (การเคลือบอิริเดียมสูงและการเคลือบไล่ระดับ Ir -) และความทนทานภายใต้สภาวะการทำงานที่รุนแรง
1. การเคลือบอิริเดียมสูง (Ir มากกว่าหรือเท่ากับ 80%): การรับประกันระยะยาว-สำหรับอิเล็กโทรไลเซอร์ PEM

อิเล็กโทรไลเซอร์ PEM (เมมเบรนแลกเปลี่ยนโปรตอน) เป็นอุปกรณ์หลักสำหรับการผลิตไฮโดรเจนโดยอิเล็กโทรไลซิสในน้ำ ซึ่งมีข้อดีคือประสิทธิภาพการผลิตไฮโดรเจนสูง ไฮโดรเจนที่มีความบริสุทธิ์สูง และความเร็วตอบสนองที่รวดเร็ว มีการใช้กันอย่างแพร่หลายในการจัดเก็บพลังงานไฮโดรเจน ยานพาหนะเซลล์เชื้อเพลิง และสาขาพลังงานใหม่อื่นๆ สภาพการทำงานของอิเล็กโทรไลเซอร์ PEM นั้นรุนแรงมาก: ความหนาแน่นกระแสสูง (ปกติ 1000-3000A/ตารางเมตร), ความเป็นกรดสูง (เมมเบรนแลกเปลี่ยนโปรตอนมีค่า pH น้อยกว่า 2), ความชื้นสูง (ความชื้นสัมพัทธ์มากกว่าหรือเท่ากับ 95%) และอุณหภูมิสูง (80-100 องศา ) ภายใต้สภาวะที่รุนแรงเช่นนี้ การเคลือบไททาเนียมแอโนดจำเป็นต้องมีกิจกรรมการเร่งปฏิกิริยาวิวัฒนาการของออกซิเจนที่สูงมาก ความคงตัวทางเคมี และความต้านทานการกัดกร่อน การเคลือบอิริเดียมสูง (Ir มากกว่าหรือเท่ากับ 80% ซึ่งส่วนใหญ่ประกอบด้วยอิริเดียมออกไซด์) กลายเป็นการรับประกันระยะยาวสำหรับอิเล็กโทรไลเซอร์ PEM เนื่องจากมีข้อได้เปรียบด้านประสิทธิภาพที่เป็นเอกลักษณ์
การเคลือบอิริเดียมสูงมีศักยภาพในการวิวัฒนาการของออกซิเจนต่ำมาก (น้อยกว่าหรือเท่ากับ 0.2V ที่ 2000A/ตารางเมตร) ซึ่งสามารถเร่งปฏิกิริยาการแยกตัวของน้ำ (ปฏิกิริยาวิวัฒนาการของออกซิเจน) ได้อย่างมีประสิทธิภาพภายใต้ความหนาแน่นกระแสสูง ปรับปรุงประสิทธิภาพการผลิตไฮโดรเจนของอิเล็กโทรไลเซอร์ PEM และลดการใช้พลังงาน ในเวลาเดียวกัน อิริเดียมออกไซด์มีความคงตัวทางเคมีสูงมากในสภาพแวดล้อมที่เป็นกรดแก่และอุณหภูมิสูง ซึ่งสามารถหลีกเลี่ยงการละลายและการสลายตัวของสารเคลือบ ทำให้แน่ใจได้ถึงการทำงานที่เสถียรในระยะยาว-ของแอโนด โครงสร้างนาโนคริสตัลไลน์ของสารเคลือบอิริเดียมสูงสามารถยับยั้งการจับตัวเป็นก้อนและการเจริญเติบโตของเมล็ดพืชภายใต้อุณหภูมิสูงในระยะยาว-และสภาวะความหนาแน่นกระแสสูง รักษาพื้นที่ผิวจำเพาะของสารเคลือบ และหลีกเลี่ยงการลดทอนของกิจกรรมการเร่งปฏิกิริยา ในการวิจัยและพัฒนาจริงและการประยุกต์ใช้อิเล็กโทรไลเซอร์ PEM แอโนดไททาเนียมเคลือบอิริเดียมสูงสามารถทำให้อิเล็กโทรไลเซอร์ PEM ทำงานได้อย่างเสถียรนานกว่า 5,000 ชั่วโมงภายใต้สภาวะความหนาแน่นกระแส 2000A/m2 โดยมีอัตราการลดทอนของตัวเร่งปฏิกิริยาน้อยกว่า 5% ซึ่งตรงตาม-ข้อกำหนดการทำงานระยะยาวของอิเล็กโทรไลเซอร์ PEM นอกจากนี้ กระบวนการเตรียมการเคลือบอิริเดียมสูง (เช่น CVD, การสะสมของชั้นอะตอมมิก) จำเป็นต้องได้รับการควบคุมอย่างเข้มงวดเพื่อให้แน่ใจว่าการเคลือบมีความสม่ำเสมอและแน่นหนา หลีกเลี่ยงข้อบกพร่องในการเคลือบที่อาจนำไปสู่ความล้มเหลวเร่งด่วน
2. การเคลือบแบบไล่ระดับ Ru-Ir: การปรับให้เข้ากับกระบวนการคลอร์-อัลคาไลและออกซิเดชันแบบพิเศษ

ในสาขาที่เกี่ยวข้องกับพลังงานใหม่- เช่น คลอร์-อิเล็กโทรลิซิสอัลคาไล (สำหรับการผลิตก๊าซคลอรีนและโซดาไฟ ซึ่งเป็นวัตถุดิบที่สำคัญสำหรับแบตเตอรี่พลังงานใหม่) และการเกิดออกซิเดชันของวัสดุแบตเตอรี่ลิเธียม (สำหรับการผลิตลิเธียมเหล็กฟอสเฟต ลิเธียมโคบอลต์ออกไซด์ และวัสดุแคโทดอื่นๆ) สภาพการทำงานก็รุนแรงมากเช่นกัน: ความหนาแน่นกระแสสูง (500-2000A/ตารางเมตร) ความเป็นกรดสูงหรือความเป็นด่างสูง และ การอยู่ร่วมกันของวิวัฒนาการของออกซิเจนและปฏิกิริยาวิวัฒนาการของคลอรีน ระบบการเคลือบต้องมีฤทธิ์เร่งปฏิกิริยาที่ดีสำหรับทั้งปฏิกิริยาการวิวัฒนาการของออกซิเจนและปฏิกิริยาการวิวัฒนาการของคลอรีน และมีเสถียรภาพสูงภายใต้สภาวะที่รุนแรง การเคลือบแบบไล่ระดับ Ru-Ir (พื้นผิวเป็นอิริเดียม-เข้มข้น ส่วนด้านล่างเป็นรูทีเนียม-) ได้รับการออกแบบมาเป็นพิเศษสำหรับสภาวะสุดขั้วที่ซับซ้อนดังกล่าว ซึ่งสามารถปรับให้เข้ากับความต้องการของกระบวนการคลอร์อัลคาไลและกระบวนการออกซิเดชันแบบพิเศษได้เป็นอย่างดี
การออกแบบการเคลือบแบบไล่ระดับ Ru-Ir ใช้โครงสร้าง "องค์ประกอบการไล่ระดับสี": ชั้นพื้นผิวมีอิริเดียม- เข้มข้น (Ir มากกว่าหรือเท่ากับ 70%) ซึ่งมีศักยภาพในการวิวัฒนาการของออกซิเจนสูงและมีความเสถียรทางเคมี และสามารถต้านทานการกัดกร่อนแบบออกซิเดชันของอิเล็กโทรไลต์ เพื่อให้มั่นใจถึงความเสถียรของพื้นผิวเคลือบ ชั้นล่างสุดอุดมไปด้วยรูทีเนียม- (Ru มากกว่าหรือเท่ากับ 60%) ซึ่งมีฤทธิ์เร่งปฏิกิริยาวิวัฒนาการของคลอรีนสูง และสามารถเร่งปฏิกิริยาปฏิกิริยาวิวัฒนาการของคลอรีนได้อย่างมีประสิทธิภาพ ซึ่งช่วยปรับปรุงประสิทธิภาพของกระบวนการ โครงสร้างไล่ระดับนี้ทำให้การเคลือบมีทั้งความเสถียรในการวิวัฒนาการของออกซิเจนที่ดีเยี่ยมและกิจกรรมการเร่งปฏิกิริยาวิวัฒนาการของคลอรีน ซึ่งสามารถปรับให้เข้ากับการอยู่ร่วมกันของวิวัฒนาการของออกซิเจนและปฏิกิริยาวิวัฒนาการของคลอรีนในกระบวนการอิเล็กโทรไลซิสคลอร์-ด้วยไฟฟ้าอัลคาไลและกระบวนการออกซิเดชันของวัสดุแบตเตอรี่ลิเธียม ในเวลาเดียวกัน การเคลือบไล่ระดับ Ru-Ir มีความทนทานสูงต่อความหนาแน่นกระแสสูง ซึ่งสามารถทำงานได้อย่างเสถียรภายใต้สภาวะความหนาแน่นกระแส 1500A/ตารางเมตร โดยมีอายุการใช้งานมากกว่า 3 ปี ในการใช้งานจริงของสายการผลิตออกซิเดชันของผู้ผลิตวัสดุแบตเตอรี่ลิเธียม การใช้แอโนดไททาเนียมเคลือบ Ru- Ir สามารถทำให้อัตราการออกซิเดชันของวัสดุแบตเตอรี่ลิเธียมเพิ่มขึ้น 30% และการใช้พลังงานต่อหน่วยผลิตภัณฑ์ลดลง 20% ซึ่งช่วยปรับปรุงประสิทธิภาพการผลิตได้อย่างมากและลดต้นทุนการผลิต
(II) ขยาย-กลยุทธ์จากระดับห้องปฏิบัติการไปจนถึงวิศวกรรม
สำหรับวิศวกรด้านการวิจัยและพัฒนาพลังงาน/พลังงานไฮโดรเจน/เคมีไฟฟ้าใหม่ การตระหนักว่าเทคโนโลยีไทเทเนียมแอโนด{0}}เพิ่มขึ้นตั้งแต่ห้องปฏิบัติการไปจนถึงวิศวกรรมถือเป็นงานที่สำคัญ กระบวนการขยายขนาด-จำเป็นต้องแก้ปัญหาความสม่ำเสมอของการเคลือบ การออกแบบโครงสร้าง และความสม่ำเสมอของประสิทธิภาพ ต่อไปนี้จะมุ่งเน้นไปที่การแนะนำกลยุทธ์-การเพิ่มขนาดจากสองด้าน: กระบวนการเตรียมการเคลือบและการออกแบบโครงสร้างแอโนด
1. กระบวนการเตรียมการเคลือบปรับขนาด-ขึ้นไป: กระบวนการเตรียมการเคลือบในห้องปฏิบัติการมักจะมีขนาดเล็ก- (เช่น การเคลือบด้วยแปรง การเคลือบแบบจุ่ม) ซึ่งเป็นเรื่องยากที่จะเป็นไปตามข้อกำหนดของการผลิตขนาดใหญ่ทางวิศวกรรม- ในแง่ของความสม่ำเสมอของการเคลือบและประสิทธิภาพการผลิต ดังนั้นจึงจำเป็นที่จะต้องใช้กระบวนการเตรียมการเคลือบที่มีความแม่นยำสูง-ขนาดใหญ่- เช่น การสะสมไอสารเคมี (CVD) การเคลือบด้วยไฟฟ้า และการเคลือบการสลายตัวด้วยความร้อน กระบวนการ CVD สามารถรับรู้ถึงการสะสมตัวของสารเคลือบที่สม่ำเสมอบนพื้นผิวของพื้นผิวไทเทเนียม-ในพื้นที่ขนาดใหญ่ โดยมีความบริสุทธิ์ของสารเคลือบและความกะทัดรัดสูง ซึ่งเหมาะสำหรับการเตรียมสารเคลือบประสิทธิภาพสูง- เช่น สารเคลือบอิริเดียมสูง กระบวนการเคลือบด้วยไฟฟ้าสามารถรับรู้ถึงการเคลือบอย่างรวดเร็วของพื้นผิวไทเทเนียม-ในพื้นที่ขนาดใหญ่ โดยมีประสิทธิภาพการผลิตสูงและความสม่ำเสมอในการเคลือบที่ดี ซึ่งเหมาะสำหรับการเตรียมการเคลือบซีรีส์ Ru-Ir และซีรี่ส์ Ir-Ta กระบวนการเคลือบสลายตัวด้วยความร้อนเป็นกระบวนการเตรียมการเคลือบขนาดใหญ่-ซึ่งมีข้อดีของกระบวนการที่เรียบง่าย ต้นทุนต่ำ และปรับขนาดได้ง่าย- และมีการใช้กันอย่างแพร่หลายในการผลิตทางอุตสาหกรรมของ Ru-Ir-Sn, Ru-Ir-Ta และการเคลือบคอมโพสิตอื่นๆ ในระหว่างขั้นตอนการเตรียมการเคลือบ-ที่เพิ่มขึ้น จำเป็นต้องควบคุมพารามิเตอร์ของกระบวนการอย่างเคร่งครัด (เช่น อุณหภูมิ ความดัน ความเข้มข้น เวลา) เพื่อให้มั่นใจถึงความสม่ำเสมอของประสิทธิภาพการเคลือบระหว่างชุดต่างๆ ตัวอย่างเช่น ในระดับการผลิต-ที่เพิ่มขึ้นของการเคลือบอิริเดียมสูงสำหรับอิเล็กโทรไลเซอร์ PEM พารามิเตอร์กระบวนการ CVD (เช่น อุณหภูมิปฏิกิริยา 800 องศา ความดันปฏิกิริยา 500Pa เวลาปฏิกิริยา 2 ชั่วโมง) จะได้รับการควบคุมอย่างเข้มงวด เพื่อให้ความสม่ำเสมอของความหนาของการเคลือบของซับสเตรตไทเทเนียมในพื้นที่-ขนาดใหญ่ (1 ม.×2 ม.) ได้รับการควบคุมภายใน ±5% และความสม่ำเสมอของประสิทธิภาพระหว่างแบทช์นั้นดี
2. การออกแบบโครงสร้างแอโนด เพิ่มขนาด-: โครงสร้างแอโนดในห้องปฏิบัติการมักจะมีขนาดเล็ก- (เช่น แผ่นแอโนดที่มีขนาด 5 ซม.×5 ซม.) ซึ่งไม่สามารถตอบสนองความต้องการของอุปกรณ์ทางวิศวกรรมขนาดใหญ่- (เช่น อิเล็กโทรไลเซอร์ PEM ที่มีพื้นที่ซ้อนกันมากกว่า 1 ตร.ม.) ในแง่ของการกระจายกระแสและการไหลเวียนของอิเล็กโทรไลต์ ดังนั้นจึงจำเป็นต้องดำเนินการออกแบบโครงสร้างแอโนดให้เหมาะสม เช่น การใช้โครงสร้างที่มีรูพรุน โครงสร้างตาข่าย และการออกแบบโมดูลาร์ โครงสร้างแอโนดที่มีรูพรุนสามารถเพิ่มพื้นที่ผิวจำเพาะของแอโนด ปรับปรุงความสม่ำเสมอในการกระจายกระแส และลดโพลาไรเซชันความเข้มข้นของพื้นผิวอิเล็กโทรด ซึ่งเหมาะสำหรับอิเล็กโทรไลเซอร์ PEM และสถานการณ์ความหนาแน่นกระแสสูงอื่นๆ โครงสร้างแอโนดแบบตาข่ายสามารถอำนวยความสะดวกในการไหลเวียนของอิเล็กโทรไลต์ ลดแรงดันตกคร่อมของระบบ และเหมาะสำหรับอิเล็กโทรไลซิสคลอ-อัลคาไลและสถานการณ์อิเล็กโทรไลซิสการไหลอื่นๆ การออกแบบแบบโมดูลาร์ทำให้สามารถประกอบและเปลี่ยนขั้วบวกในพื้นที่ขนาดใหญ่-ได้ ซึ่งสะดวกสำหรับการบำรุงรักษาและการทำงานของอุปกรณ์ทางวิศวกรรม ในระหว่างการขยายขนาด-โครงสร้างแอโนด จำเป็นต้องดำเนินการจำลองของไหลและการจำลองทางไฟฟ้าเพื่อปรับเค้าโครงแอโนดและพารามิเตอร์โครงสร้างให้เหมาะสม ตรวจสอบให้แน่ใจว่ากระแสและอิเล็กโทรไลต์มีการกระจายสม่ำเสมอ และหลีกเลี่ยงความร้อนสูงเกินไปและการกัดกร่อนที่ไม่สม่ำเสมอ ตัวอย่างเช่น ในการออกแบบระดับ-ที่เพิ่มขึ้นของแอโนดไทเทเนียมเคลือบ Ru-Ir แบบไล่ระดับสำหรับอิเล็กโทรไลเซอร์คลอ-นั้น โครงสร้างแอโนดแบบตาข่าย (ขนาดตาข่าย 30 ตาข่าย ความหนา 1.5 มม.) ถูกนำมาใช้ และเค้าโครงแอโนดได้รับการปรับปรุงให้เหมาะสมผ่านการจำลองของไหล เพื่อให้ความสม่ำเสมอในการกระจายปัจจุบันของอิเล็กโตรไลเซอร์ในพื้นที่ขนาดใหญ่- (5 ม.×3 ม.) ได้รับการควบคุมภายใน ±10% และการไหลเวียนของอิเล็กโทรไลต์เป็นไปอย่างราบรื่น ซึ่งตรงตามข้อกำหนดด้านวิศวกรรมการผลิตขนาดใหญ่-
|
ระบบการเคลือบ |
สภาพการทำงานที่รุนแรงที่บังคับใช้ |
ประสิทธิภาพหลัก |
สเกลสำคัญ-คะแนนเพิ่มขึ้น |
ข้อดี |
|
การเคลือบอิริเดียมสูง (Ir มากกว่าหรือเท่ากับ 80%) |
อิเล็กโทรไลเซอร์ PEM: ความหนาแน่นกระแสสูง (1000-3000A/ตารางเมตร), ความเป็นกรดแก่ (pH<2), high humidity (≥95%), high temperature (80-100℃) |
วิวัฒนาการของออกซิเจนที่มีศักยภาพสูงเกินไป น้อยกว่าหรือเท่ากับ 0.2V (2000A/ตารางเมตร); การทดสอบความเสถียร 5,000 ชม.: อัตราการลดทอนของกิจกรรมน้อยกว่าหรือเท่ากับ 5%; อัตราการกัดกร่อนน้อยกว่าหรือเท่ากับ 0.001 มม./ปี |
การเตรียมการเคลือบ: กระบวนการ CVD, ควบคุมอุณหภูมิ/ความดัน/เวลา; โครงสร้างขั้วบวก: โครงสร้างที่มีรูพรุน, การออกแบบโมดูลาร์; รับประกันความสม่ำเสมอในการเคลือบของพื้นผิวพื้นที่ขนาดใหญ่- |
กิจกรรมการเร่งปฏิกิริยาวิวัฒนาการของออกซิเจนที่สูงมาก เสถียรภาพที่ดีภายใต้สภาวะที่รุนแรง อายุการใช้งานยาวนาน เหมาะสำหรับ PEM อิเล็กโทรไลเซอร์ขนาด-ขึ้นไป |
|
รุ-การเคลือบแบบไล่ระดับ IR |
อิเล็กโทรไลซิสคลอร์-ด้วยไฟฟ้า การออกซิเดชันของวัสดุแบตเตอรี่ลิเธียม: ความหนาแน่นกระแสสูง (500-2000A/ตารางเมตร) กรด/ด่างแก่ วิวัฒนาการของออกซิเจน + วิวัฒนาการของคลอรีนอยู่ร่วมกัน |
วิวัฒนาการของคลอรีนมีศักยภาพมากเกินไป น้อยกว่าหรือเท่ากับ 0.15V; วิวัฒนาการของออกซิเจนมีศักยภาพมากเกินไป น้อยกว่าหรือเท่ากับ 0.8V; การทดสอบความเสถียร 3 ปี: อัตราการลดทอนของกิจกรรมน้อยกว่าหรือเท่ากับ 10% อัตราการกัดกร่อนน้อยกว่าหรือเท่ากับ 0.005 มม./ปี |
การเตรียมการเคลือบ: การเคลือบด้วยไฟฟ้า + การสลายตัวด้วยความร้อน, องค์ประกอบการไล่ระดับการควบคุม โครงสร้างขั้วบวก: โครงสร้างตาข่าย, รูปแบบที่ปรับให้เหมาะสม; ตรวจสอบให้แน่ใจว่ากระแส/อิเล็กโทรไลต์มีการกระจายสม่ำเสมอ |
กิจกรรมการเร่งปฏิกิริยาแบบฟังก์ชันคู่- (การวิวัฒนาการของออกซิเจน + การวิวัฒนาการของคลอรีน) ความอดทนสูงต่อสภาวะที่รุนแรง เหมาะสำหรับกระบวนการที่ซับซ้อนในขนาด-ขึ้นไป; ต้นทุนสูง-ประสิทธิผล |
วี. ผู้จัดการฝ่ายจัดซื้อ/ซัพพลายเชน (Persona E): ข้อมูลจำเพาะทางเทคนิคและกลยุทธ์การจัดการซัพพลายเออร์
(I) การกำหนดข้อกำหนดทางเทคนิคของการประมูล: จุดควบคุมคุณภาพที่สำคัญ
สำหรับผู้จัดการฝ่ายจัดซื้อ/ห่วงโซ่อุปทาน ความต้องการหลักคือการรับประกันคุณภาพของไทเทเนียมแอโนดพร้อมทั้งควบคุมต้นทุนการจัดซื้อ หลีกเลี่ยงความเสี่ยงด้านคุณภาพและความเสี่ยงในห่วงโซ่อุปทาน และรับประกันความคืบหน้าของการผลิตที่ราบรื่น การกำหนดข้อกำหนดทางเทคนิคของการเสนอราคาทางวิทยาศาสตร์และสมเหตุสมผลเป็นกุญแจสำคัญในการบรรลุความต้องการนี้ ข้อกำหนดทางเทคนิคจำเป็นต้องกำหนดตัวบ่งชี้คุณภาพ วิธีทดสอบ และมาตรฐานการยอมรับของแอโนดไทเทเนียมอย่างชัดเจน และควบคุมคุณภาพของแอโนดไทเทเนียมจากแหล่งที่มาได้อย่างมีประสิทธิภาพ ต่อไปนี้จะมุ่งเน้นไปที่การแนะนำจุดควบคุมคุณภาพที่สำคัญในการกำหนดข้อกำหนดทางเทคนิคในการประมูล
1. ชี้แจงตัวชี้วัดผลการดำเนินงานหลัก

ตามสถานการณ์การใช้งานจริงของแอโนดไทเทเนียม (เช่นการป้องกันการกัดกร่อน การชุบด้วยไฟฟ้า การบำบัดน้ำ) จำเป็นต้องกำหนดตัวบ่งชี้ประสิทธิภาพหลักของระบบการเคลือบอย่างชัดเจน ตัวอย่างเช่น สำหรับ Ru-ขั้วบวกไทเทเนียมเคลือบ Ir ที่ใช้ในการป้องกันแคโทดิกในดิน ตัวบ่งชี้ประสิทธิภาพหลัก ได้แก่ วิวัฒนาการของคลอรีนที่มีศักยภาพสูงเกินไป (น้อยกว่าหรือเท่ากับ 0.15V) อัตราการกัดกร่อน (น้อยกว่าหรือเท่ากับ 0.01 มม./ปี) อายุการใช้งาน ( มากกว่าหรือเท่ากับ 15 ปี) ปริมาณการเคลือบ (5-12g/m2) ฯลฯ สำหรับขั้วบวกไทเทเนียมเคลือบ Ir-Ta ที่ใช้ในสภาพแวดล้อมทางทะเล ตัวบ่งชี้ประสิทธิภาพหลัก ได้แก่ ศักยภาพในการวิวัฒนาการของออกซิเจน (มากกว่าหรือเท่ากับ 1.6V) อัตราการกัดกร่อน (น้อยกว่าหรือเท่ากับ 0.005 มม./ปี) ช่วงความผันผวนที่อาจเกิดขึ้น (น้อยกว่าหรือเท่ากับ 5mV) ฯลฯ สำหรับแอโนดไทเทเนียมเคลือบ Pt ที่ใช้ในการชุบด้วยโลหะมีค่า ตัวบ่งชี้ประสิทธิภาพหลัก ได้แก่ ความบริสุทธิ์ของการเคลือบ (มากกว่าหรือเท่ากับ 99.9%) อายุการใช้งาน (มากกว่าหรือเท่ากับ 5 ปี) การโหลดการเคลือบ (0.5-1g / ㎡) เป็นต้น ในเวลาเดียวกันจำเป็นต้องกำหนดพารามิเตอร์ทางเทคนิคของพื้นผิวไทเทเนียมอย่างชัดเจน เช่นวัสดุ (ไทเทเนียมบริสุทธิ์ทางอุตสาหกรรมตาม GB / T 3621) ความบริสุทธิ์ (มากกว่าหรือเท่ากับ 99.6%) ความหยาบผิว (Ra 1.6-3.2μm) ฯลฯ เพื่อให้มั่นใจถึงประสิทธิภาพพื้นฐานของแอโนดไทเทเนียม
2. การกำหนดวิธีทดสอบและมาตรฐานการยอมรับ

วิธีการทดสอบและมาตรฐานการยอมรับที่ชัดเจนคือการรับประกันในการตรวจสอบว่าขั้วบวกไทเทเนียมตรงตามข้อกำหนดทางเทคนิคหรือไม่ สำหรับวิธีทดสอบตัวบ่งชี้ประสิทธิภาพการเคลือบ จำเป็นต้องระบุมาตรฐานระดับชาติหรือนานาชาติที่เกี่ยวข้อง (เช่น ASTM, GB/T) และอุปกรณ์ทดสอบที่จำเป็น ตัวอย่างเช่น การทดสอบศักยภาพเกินของวิวัฒนาการของคลอรีนควรดำเนินการตามมาตรฐาน ASTM G91 โดยใช้สถานีงานเคมีไฟฟ้าเพื่อวัดเส้นโค้งโพลาไรเซชันของขั้วบวก การทดสอบการโหลดสารเคลือบควรดำเนินการโดยใช้สเปกโตรมิเตอร์การปล่อยพลาสมาแบบเหนี่ยวนำคู่ (ICP-OES) หลังจากการละลายสารเคลือบ สำหรับมาตรฐานการยอมรับ จำเป็นต้องกำหนดช่วงที่ผ่านการรับรองของตัวบ่งชี้ประสิทธิภาพแต่ละตัว อัตราส่วนการสุ่มตัวอย่างและวิธีการสุ่มตัวอย่างของผลิตภัณฑ์ที่จัดส่ง และวิธีการจัดการสำหรับผลิตภัณฑ์ที่ไม่ผ่านการรับรองอย่างชัดเจน ตัวอย่างเช่น อัตราส่วนการสุ่มตัวอย่างแอโนดไทเทเนียมในการจัดส่งเป็นชุดไม่ควรน้อยกว่า 3% และหากพบผลิตภัณฑ์ที่ไม่ผ่านการรับรองเพียงรายการเดียวในตัวอย่าง ควรทำการตรวจสอบอย่างเต็มรูปแบบ หากพบผลิตภัณฑ์ที่ไม่ผ่านการรับรองมากกว่า 5% ในการตรวจสอบแบบเต็ม ควรส่งคืนผลิตภัณฑ์ทั้งชุดหรือนำกลับมาทำใหม่ นอกจากนี้ ยังจำเป็นต้องระบุขั้นตอนการยอมรับ เช่น การยอมรับร่วมกันของผู้ซื้อและซัพพลายเออร์ การส่งรายงานการทดสอบโดยซัพพลายเออร์ และการยืนยันผลการยอมรับโดยทั้งสองฝ่ายเป็นลายลักษณ์อักษร
3. ข้อกำหนดสำหรับคุณสมบัติของซัพพลายเออร์และความสามารถทางเทคนิค
เพื่อให้มั่นใจในเสถียรภาพของคุณภาพผลิตภัณฑ์และความสามารถในการจัดหา จำเป็นต้องกำหนดข้อกำหนดคุณสมบัติของซัพพลายเออร์อย่างชัดเจนในข้อกำหนดทางเทคนิคของการประมูล ตัวอย่างเช่น ซัพพลายเออร์ควรมีบุคลิกภาพทางกฎหมายที่เป็นอิสระ ใบอนุญาตการผลิตแอโนดไทเทเนียม และใบรับรองระบบการจัดการคุณภาพที่เกี่ยวข้อง (เช่น ISO 9001) มีประสบการณ์ด้านการผลิตในระบบเคลือบไทเทเนียมแอโนดมากกว่า 5 ปี และมีกรณีการใช้งานที่ประสบความสำเร็จในสาขาที่เกี่ยวข้อง (เช่น จัดทำรายงานการตรวจสอบประสิทธิภาพและคำรับรองจากผู้ใช้เกี่ยวกับโครงการป้องกันการกัดกร่อน) มีอุปกรณ์การผลิตที่สมบูรณ์ (เช่น เตาสลายตัวด้วยความร้อน อุปกรณ์เคลือบอิเล็กโตรโฟเรติก) และอุปกรณ์ทดสอบ (เช่น สถานีงานเคมีไฟฟ้า, ICP-OES) และมีทีมงาน R&D และทีมเทคนิคมืออาชีพเพื่อให้การสนับสนุนด้านเทคนิคและบริการหลังการขาย- นอกจากนี้ ยังจำเป็นต้องหยิบยกข้อกำหนดสำหรับกำลังการผลิตและรอบการจัดส่งของซัพพลายเออร์ เช่น ตรวจสอบให้แน่ใจว่ากำลังการผลิตต่อเดือนไม่ต่ำกว่าความต้องการรายเดือนของผู้ซื้อ และรอบการจัดส่งไม่เกิน 30 วันหลังจากลงนามในสัญญา เพื่อหลีกเลี่ยงผลกระทบต่อความคืบหน้าการผลิตของผู้ซื้อเนื่องจากการจัดส่งล่าช้า
(II) การจัดการซัพพลายเออร์และกลยุทธ์การควบคุมความเสี่ยง
นอกเหนือจากการกำหนดข้อกำหนดทางเทคนิคในการเสนอราคาที่เข้มงวดแล้ว ผู้จัดการฝ่ายจัดซื้อ/ห่วงโซ่อุปทานยังต้องสร้างระบบการจัดการซัพพลายเออร์ที่สมบูรณ์เพื่อให้บรรลุถึง-การจัดการกระบวนการและการควบคุมความเสี่ยงของซัพพลายเออร์ทั้งหมด เพื่อให้มั่นใจว่าอุปทานและคุณภาพของขั้วบวกไทเทเนียมมีความเสถียร ต่อไปนี้จะมุ่งเน้นไปที่การแนะนำการประเมินและการคัดเลือกซัพพลายเออร์ ใน-การควบคุมคุณภาพกระบวนการ และ-กลยุทธ์การจัดการบริการหลังการขาย

1. ระบบการประเมินและคัดเลือกซัพพลายเออร์:การสร้างระบบดัชนีการประเมินซัพพลายเออร์-หลายมิติเป็นพื้นฐานในการเลือก-ซัพพลายเออร์คุณภาพสูง ตัวชี้วัดการประเมินควรไม่เพียงแต่รวมถึงคุณภาพผลิตภัณฑ์ ราคา และรอบการจัดส่งเท่านั้น แต่ยังรวมถึงความสามารถด้านเทคนิค บริการหลังการขาย- สถานะทางการเงิน และชื่อเสียงขององค์กรด้วย สำหรับการประเมินเบื้องต้นของซัพพลายเออร์ ควรดำเนินการตรวจสอบนอกสถานที่-เพื่อตรวจสอบสภาพการผลิตของซัพพลายเออร์ การดำเนินงานของระบบการจัดการคุณภาพ ความสามารถด้านเทคนิค และการจัดการสินค้าคงคลัง ตัวอย่างเช่น ตรวจสอบว่าอุปกรณ์การผลิตของซัพพลายเออร์มีความก้าวหน้าและครบถ้วนหรือไม่ กระบวนการเตรียมการเคลือบเป็นไปตามข้อกำหนดทางเทคนิคหรือไม่ อุปกรณ์ทดสอบได้รับการสอบเทียบและมีประสิทธิภาพหรือไม่ และไซต์การผลิตสะอาดและเป็นระเบียบหรือไม่ สำหรับ-การประเมินซ้ำของซัพพลายเออร์ที่มีอยู่ ควรสร้างกลไกการประเมินแบบไดนามิก และประสิทธิภาพของซัพพลายเออร์ในช่วงความร่วมมือที่ผ่านมา (เช่น อัตราการรับรองผลิตภัณฑ์ -อัตราการส่งมอบตรงเวลา -ความเร็วในการตอบกลับบริการการขาย) ควรได้รับการประเมินอย่างสม่ำเสมอ (เช่น ทุก 6 เดือนหรือ 1 ปี) จากผลการประเมิน ซัพพลายเออร์แบ่งออกเป็นระดับ A, B, C และ D ซัพพลายเออร์ระดับ A-คือซัพพลายเออร์ที่ให้ความร่วมมือที่สำคัญ และสามารถกำหนดนโยบายพิเศษ เช่น การเพิ่มปริมาณการสั่งซื้อและการลดรอบการชำระเงินได้ ซัพพลายเออร์ระดับ D- เป็นซัพพลายเออร์ที่ไม่มีคุณสมบัติเหมาะสม และควรถูกตัดออกจากรายชื่อซัพพลายเออร์ นอกจากนี้ จำเป็นต้องสร้างกลไกซัพพลายเออร์สำรอง โดยเลือกซัพพลายเออร์ทางเลือก 2-3 รายสำหรับระบบการเคลือบไทเทเนียมแอโนดแต่ละประเภท เพื่อหลีกเลี่ยงการหยุดชะงักของห่วงโซ่อุปทานที่เกิดจากความล้มเหลวของซัพพลายเออร์รายเดียว
2. อยู่ใน-การควบคุมคุณภาพของไทเทเนียมแอโนด:เพื่อให้แน่ใจว่าคุณภาพของไทเทเนียมแอโนดตรงตามข้อกำหนดในระหว่างกระบวนการผลิต ผู้จัดการฝ่ายจัดซื้อ/ห่วงโซ่อุปทานจำเป็นต้องดำเนินการ-ควบคุมคุณภาพกระบวนการ กล่าวคือ ส่งผู้ตรวจสอบคุณภาพระดับมืออาชีพไปยังสถานที่ผลิตของซัพพลายเออร์เพื่อดูแลและตรวจสอบกระบวนการผลิตที่สำคัญ (เช่น การปรับสภาพซับสเตรตไทเทเนียม การเตรียมการเคลือบ การอบชุบด้วยความร้อน) สำหรับกระบวนการปรับสภาพพื้นผิวไทเทเนียม จำเป็นต้องตรวจสอบว่าความหยาบของพื้นผิว ความสะอาด และการกำจัดฟิล์มออกไซด์เป็นไปตามข้อกำหนดหรือไม่ เนื่องจากคุณภาพของการปรับสภาพพื้นผิวส่งผลโดยตรงต่อแรงยึดเกาะระหว่างการเคลือบและพื้นผิว สำหรับกระบวนการเตรียมการเคลือบ จำเป็นต้องตรวจสอบว่าพารามิเตอร์กระบวนการ (เช่น ความเข้มข้นของสารละลายเคลือบ อุณหภูมิการเคลือบ ความเร็วการเคลือบ) สอดคล้องกับข้อกำหนดทางเทคนิคหรือไม่ และนำตัวอย่างไปทดสอบการโหลดและความสม่ำเสมอของการเคลือบ สำหรับกระบวนการบำบัดความร้อนจำเป็นต้องตรวจสอบว่าอุณหภูมิและเวลาในการรักษาความร้อนเป็นไปตามข้อกำหนดหรือไม่ เนื่องจากการบำบัดความร้อนส่งผลต่อโครงสร้างผลึกและประสิทธิภาพของสารเคลือบ นอกจากนี้ จำเป็นต้องกำหนดให้ซัพพลายเออร์จัดทำระบบบันทึกกระบวนการผลิตที่สมบูรณ์ บันทึกพารามิเตอร์ที่สำคัญและผลการทดสอบของแต่ละกระบวนการผลิต และส่งบันทึกกระบวนการผลิตไปยังผู้ซื้อเพื่อตรวจสอบพร้อมกับผลิตภัณฑ์ที่ส่งมอบ เพื่อให้มั่นใจในการตรวจสอบย้อนกลับของคุณภาพผลิตภัณฑ์
3. การจัดการบริการหลังการขายและการตอบสนองต่อความเสี่ยง:บริการหลังการขายที่ดี-เป็นการรับประกันที่สำคัญสำหรับการแก้ปัญหาด้านคุณภาพและรับประกันความก้าวหน้าของการผลิตที่ราบรื่น ในข้อกำหนดทางเทคนิคในการเสนอราคาและสัญญาจัดหา จำเป็นต้องกำหนดภาระหน้าที่ในการบริการหลังการขายของซัพพลายเออร์-อย่างชัดเจน เช่น การให้การฝึกอบรมทางเทคนิคสำหรับเจ้าหน้าที่ฝ่ายปฏิบัติการและบำรุงรักษาของผู้ซื้อ (รวมถึงการใช้งาน การบำรุงรักษา และการวินิจฉัยข้อบกพร่องของขั้วบวกไทเทเนียม) การให้คำปรึกษาทางเทคนิคตลอด 24- ชั่วโมงและการสนับสนุนบริการนอกสถานที่ - และเวลาตอบสนองสำหรับบริการนอกสถานที่ไม่ควรเกิน 48 ชั่วโมงสำหรับซัพพลายเออร์ในประเทศ และ 72 ชั่วโมงสำหรับซัพพลายเออร์ต่างประเทศ สำหรับขั้วบวกไทเทเนียมที่มีปัญหาด้านคุณภาพภายในระยะเวลาการรับประกัน (ปกติ 1-3 ปี) ซัพพลายเออร์ควรให้บริการเปลี่ยนหรือซ่อมแซมฟรี และชดเชยความสูญเสียทางเศรษฐกิจที่เกิดจากปัญหาด้านคุณภาพ นอกจากนี้ ผู้จัดการฝ่ายจัดซื้อ/ห่วงโซ่อุปทานจำเป็นต้องสร้างกลไกการจัดการปัญหาด้านคุณภาพ บันทึกและติดตามปัญหาคุณภาพของไทเทเนียมแอโนดที่ใช้งานอยู่ วิเคราะห์สาเหตุของปัญหาร่วมกับซัพพลายเออร์ และกำหนดมาตรการปรับปรุงเพื่อหลีกเลี่ยงไม่ให้เกิดปัญหาที่คล้ายกันซ้ำ ตัวอย่างเช่น หากการเคลือบไททาเนียมแอโนดหลุดลอกเกิดขึ้นระหว่างการใช้งาน จำเป็นต้องตรวจสอบว่าแรงยึดเกาะระหว่างการเคลือบและพื้นผิวเป็นไปตามข้อกำหนดหรือไม่ วิเคราะห์ว่ามีสาเหตุมาจากการปรับสภาพพื้นผิวหรือขั้นตอนการเตรียมการเคลือบที่ไม่เหมาะสมหรือไม่ และกำหนดให้ซัพพลายเออร์ปรับปรุงกระบวนการผลิตและส่งมอบผลิตภัณฑ์ที่ผ่านการรับรองอีกครั้ง
|
ลิงค์การจัดการ |
จุดควบคุมที่สำคัญ |
วิธีการนำไปปฏิบัติ |
มาตรการตอบสนองความเสี่ยง |
|
การประเมินและการคัดเลือกซัพพลายเออร์ |
คุณภาพของผลิตภัณฑ์ ความสามารถทางเทคนิค ความสามารถในการจัดหา บริการหลังการขาย{0}} สถานะทางการเงิน
|
ระบบดัชนีการประเมินหลาย-มิติ ใน-การตรวจสอบสถานที่ของซัพพลายเออร์เริ่มแรก การประเมินซ้ำแบบไดนามิกของซัพพลายเออร์ที่มีอยู่ การจัดตั้งกลไกซัพพลายเออร์สำรอง |
กำจัดซัพพลายเออร์ที่ไม่มีคุณสมบัติเหมาะสม รักษาซัพพลายเออร์สำรอง 2-3 รายสำหรับผลิตภัณฑ์แต่ละประเภทเพื่อหลีกเลี่ยงการหยุดชะงักในการจัดหา |
|
อยู่ใน-การควบคุมคุณภาพกระบวนการ |
การปรับสภาพพื้นผิวไทเทเนียม, พารามิเตอร์กระบวนการเตรียมการเคลือบ, ประสิทธิภาพการเคลือบ, กระบวนการบำบัดความร้อน |
จัดให้มี-ผู้ตรวจสอบคุณภาพไซต์ กำกับดูแลกระบวนการผลิตที่สำคัญ การทดสอบตัวอย่างประสิทธิภาพการเคลือบ ต้องมีบันทึกกระบวนการผลิตที่สมบูรณ์ |
หยุดกระบวนการที่ไม่ผ่านการรับรองทันเวลา กำหนดให้ซัพพลายเออร์แก้ไข; ติดตามและตรวจสอบผลการแก้ไข |
|
การจัดการบริการหลังการขาย- |
การฝึกอบรมด้านเทคนิค การให้คำปรึกษาทางเทคนิค -ความเร็วในการตอบสนองการบริการที่ไซต์งาน การจัดการปัญหาด้านคุณภาพ |
กำหนดภาระหน้าที่ในการบริการหลังการขาย-อย่างชัดเจนในสัญญา สร้างสายด่วนสนับสนุนด้านเทคนิคตลอด 24 ชั่วโมง บันทึกและติดตามปัญหาด้านคุณภาพ การวิเคราะห์ร่วมกันถึงสาเหตุของปัญหา |
ต้องมีการเปลี่ยน/ซ่อมแซมผลิตภัณฑ์ที่ไม่เข้าเกณฑ์ฟรีภายในระยะเวลารับประกัน เรียกร้องความสูญเสียทางเศรษฐกิจที่เกิดจากปัญหาคุณภาพ ส่งเสริมซัพพลายเออร์เพื่อปรับปรุงกระบวนการ |
ปกเกล้าเจ้าอยู่หัว เจ้าขององค์กรขนาดเล็กและขนาดกลาง-/ผู้ซื้อ-กลุ่มขนาดเล็ก (Persona F): ต้นทุน-ความสมดุลของประสิทธิผลและคู่มือการเลือกปฏิบัติ
(I) การวิเคราะห์อุปสงค์หลัก: ต้นทุน-ประสิทธิผล การดำเนินการครั้งแรกและง่ายดาย
สำหรับเจ้าของ-องค์กรขนาดเล็กและขนาดกลาง (SME) และผู้ซื้อ-กลุ่มเล็ก ความต้องการหลักสำหรับแอโนดไทเทเนียมแตกต่างอย่างมากจากความต้องการขององค์กรขนาดใหญ่และวิศวกรมืออาชีพ โดยทั่วไปจะมีลักษณะของขนาดการผลิตขนาดเล็ก ทุนและทรัพยากรทางเทคนิคที่จำกัด และมีข้อกำหนดต่ำสำหรับตัวบ่งชี้ประสิทธิภาพสูงเป็นพิเศษ- ดังนั้น ความต้องการหลักของพวกเขาคือ ประการแรก ความคุ้มทุน-นั่นคือ การเลือกระบบเคลือบไทเทเนียมแอโนดที่มีประสิทธิภาพที่เหมาะสมและราคาที่สมเหตุสมผลเพื่อหลีกเลี่ยงการลงทุนมากเกินไป ประการที่สอง การระบุคุณภาพอย่างง่าย นั่นคือ เพื่อตัดสินคุณภาพของขั้วบวกไทเทเนียมอย่างรวดเร็วด้วยวิธีง่ายๆ โดยไม่ต้องอาศัยอุปกรณ์ทดสอบระดับมืออาชีพ ประการที่สาม แนวทางแก้ไขปัญหาทั่วไปในทางปฏิบัติ นั่นคือ เพื่อให้ได้แนวทางแก้ไขปัญหาที่ง่ายและใช้งานได้สำหรับปัญหาทั่วไปในการใช้ขั้วบวกไทเทเนียม (เช่น ความเสียหายของการเคลือบ ประสิทธิภาพลดลง) เพื่อลดต้นทุนการบำรุงรักษาและการหยุดทำงานของการผลิต

เมื่อเทียบกับภูมิหลังนี้ เจ้าของ SME และผู้ซื้อ-กลุ่มเล็กๆ ควรหลีกเลี่ยงการแสวงหาระบบการเคลือบ-ประสิทธิภาพสูงและราคาสูง-โดยไม่ได้ตั้งใจ (เช่น การเคลือบ Pt) และเลือกระบบการเคลือบที่คุ้มทุน-ที่ตรงกับสถานการณ์การใช้งานจริงของพวกเขา ตัวอย่างเช่น สำหรับเวิร์กช็อปการชุบด้วยไฟฟ้าขนาดเล็ก- (เช่นการชุบด้วยฮาร์ดแวร์ การชุบด้วยไฟฟ้าเพื่อการตกแต่ง) แอโนดไทเทเนียมเคลือบ Ru-Ir-Ta สามารถตอบสนองความต้องการของความสม่ำเสมอและประสิทธิภาพของการชุบด้วยไฟฟ้า และราคาต่ำกว่าการเคลือบ Pt มาก สำหรับอุปกรณ์ฆ่าเชื้อในน้ำดื่มขนาดเล็ก- (เช่น สถานีฆ่าเชื้อในน้ำดื่มในชนบท) แอโนดไทเทเนียมเคลือบ Ru-Ir-Sn มีประสิทธิภาพในการวิวัฒนาการของคลอรีนสูงและใช้พลังงานต่ำ ซึ่งเป็นตัวเลือกที่คุ้มค่า- สำหรับโครงการป้องกันการกัดกร่อนขนาดเล็ก-(เช่น ท่อฝังขนาดเล็ก) แอโนดไทเทเนียมเคลือบ Ru-Ir สามารถตอบสนอง-ข้อกำหนดการป้องกันระยะยาวและมีข้อได้เปรียบด้านต้นทุนอย่างเห็นได้ชัดเมื่อเปรียบเทียบกับการเคลือบ Ir-Ta
(II) วิธีการระบุคุณภาพเชิงปฏิบัติสำหรับผู้ที่ไม่ใช่-ผู้เชี่ยวชาญ
เนื่องจากขาดอุปกรณ์ทดสอบมืออาชีพและบุคลากรทางเทคนิค เจ้าของ SME และผู้ซื้อ-กลุ่มเล็กจึงต้องการวิธีการระบุคุณภาพที่ง่ายและใช้งานได้จริงเพื่อตัดสินคุณภาพของขั้วบวกไทเทเนียม ต่อไปนี้จะแนะนำวิธีการระบุคุณภาพเชิงปฏิบัติทั่วไปหลายวิธีตั้งแต่การตรวจสอบรูปลักษณ์ การทดสอบประสิทธิภาพอย่างง่าย และการตรวจสอบคุณสมบัติของซัพพลายเออร์
1.การตรวจสอบลักษณะที่ปรากฏ (การตัดสินเบื้องต้น): การตรวจสอบรูปลักษณ์เป็นวิธีการระบุคุณภาพที่ง่ายและตรงที่สุด ซึ่งสามารถตัดสินได้ในเบื้องต้นว่ามีปัญหาด้านคุณภาพที่ชัดเจนในแอโนดไทเทเนียมหรือไม่ ประเด็นสำคัญของการตรวจสอบรูปลักษณ์ประกอบด้วย: (1) พื้นผิวเคลือบ: พื้นผิวเคลือบควรสม่ำเสมอและเรียบเนียน โดยไม่มีข้อบกพร่องที่เห็นได้ชัด เช่น การลอก การแตกร้าว รูเข็ม ฟองอากาศ และสีที่ไม่สม่ำเสมอ หากมีปรากฏการณ์การลอกหรือแตกร้าว แสดงว่าแรงยึดเกาะระหว่างการเคลือบและพื้นผิวไม่เพียงพอ และขั้วบวกมีแนวโน้มที่จะเกิดความล้มเหลวระหว่างการใช้งาน หากมีรูเข็มและฟองอากาศจำนวนมากแสดงว่ากระบวนการเตรียมการเคลือบมีข้อบกพร่องซึ่งจะลดความต้านทานการกัดกร่อนและอายุการใช้งานของแอโนด (2) พื้นผิวไทเทเนียม: พื้นผิวไทเทเนียมไม่ควรมีการเสียรูป รอยขีดข่วน และจุดสนิมอย่างเห็นได้ชัด ความหนาของวัสดุพิมพ์ควรสอดคล้องกับข้อกำหนดที่ตกลงกันไว้ (สามารถวัดได้ด้วยเวอร์เนียคาลิปเปอร์) หากพื้นผิวมีรูปร่างผิดปกติหรือบางเกินไป จะส่งผลต่อความแข็งแรงเชิงกลและอายุการใช้งานของขั้วบวก (3) ส่วนเชื่อมต่อ: สำหรับขั้วบวกไทเทเนียมที่มีส่วนเชื่อมต่อ (เช่นเทอร์มินัล บัสบาร์) การเชื่อมต่อควรจะมั่นคง ไม่มีการหลวมหรือการสัมผัสที่ไม่ดี การเชื่อมต่อที่ไม่ดีจะส่งผลให้มีความต้านทานต่อการสัมผัสเพิ่มขึ้น ลดกระแสเอาต์พุต และส่งผลต่อผลการใช้งาน
2. การทดสอบประสิทธิภาพอย่างง่าย (การตรวจสอบภาคปฏิบัติ): สำหรับเจ้าของ SME และผู้ซื้อ-กลุ่มเล็ก การทดสอบประสิทธิภาพง่ายๆ สามารถทำได้ที่-ไซต์เพื่อตรวจสอบประสิทธิภาพพื้นฐานของแอโนดไทเทเนียมโดยไม่ต้องอาศัยอุปกรณ์ระดับมืออาชีพ (1) การทดสอบการนำไฟฟ้า: ใช้มัลติมิเตอร์เพื่อวัดความต้านทานระหว่างปลายทั้งสองของขั้วบวกไทเทเนียม ความต้านทานของแอโนดไทเทเนียมที่ผ่านการรับรองควรมีขนาดเล็กและสม่ำเสมอ หากความต้านทานสูงเกินไปหรือไม่สม่ำเสมอแสดงว่ามีปัญหากับการเคลือบหรือซับสเตรตซึ่งจะส่งผลต่อการกระจายและประสิทธิภาพการใช้งานในปัจจุบัน (2) การทดสอบความต้านทานต่อกรด (การตรวจสอบความต้านทานการกัดกร่อนอย่างง่าย): แช่ส่วนเล็กๆ ของขั้วบวกไทเทเนียม (หรือตัวอย่างที่ซัพพลายเออร์จัดเตรียมไว้ให้) ในสารละลายกรดซัลฟิวริก 10% ที่อุณหภูมิห้องเป็นเวลา 24 ชั่วโมง นำออกและสังเกตพื้นผิวของสารเคลือบ หากสารเคลือบไม่มีการเปลี่ยนสี หลุดลอก หรือละลายอย่างเห็นได้ชัด แสดงว่าสารเคลือบมีความทนทานต่อกรดได้ดี หากการเคลือบเปลี่ยนสีหรือลอกออก แสดงว่าคุณภาพการเคลือบไม่มีคุณสมบัติเหมาะสม ควรสังเกตว่าวิธีนี้เป็นเพียงการตรวจสอบง่ายๆ และไม่สามารถทดแทนการทดสอบความต้านทานการกัดกร่อนของมืออาชีพได้ (3) การทดสอบเสถียรภาพเอาต์พุตปัจจุบัน: ติดตั้งขั้วบวกไทเทเนียมในอุปกรณ์ใช้งานจริง ใช้งานภายใต้ความหนาแน่นกระแสทำงานปกติ และใช้โวลต์มิเตอร์เพื่อวัดศักยภาพของขั้วบวก หากช่วงความผันผวนที่อาจเกิดขึ้นอยู่ภายใน ±10mV ภายใน 2 ชั่วโมง แสดงว่าขั้วบวกมีประสิทธิภาพเอาต์พุตกระแสคงที่ หากศักยภาพมีความผันผวนอย่างมาก แสดงว่าประสิทธิภาพของแอโนดไม่เสถียร
3.การรับรองคุณสมบัติของซัพพลายเออร์และการตรวจสอบใบรับรอง (การรับประกันทางอ้อม): สำหรับเจ้าของ SME และผู้ซื้อรายย่อย- การตรวจสอบคุณสมบัติของซัพพลายเออร์และใบรับรองที่เกี่ยวข้องเป็นวิธีการทางอ้อมที่สำคัญในการรับรองคุณภาพของผลิตภัณฑ์ พวกเขาควรกำหนดให้ซัพพลายเออร์จัดเตรียมใบรับรองที่เกี่ยวข้อง เช่น ใบอนุญาตประกอบธุรกิจ ใบอนุญาตการผลิต การรับรองระบบการจัดการคุณภาพ (ISO 9001) และรายงานการทดสอบผลิตภัณฑ์ (เช่น รายงานการทดสอบการโหลดการเคลือบ รายงานการทดสอบเส้นโค้งโพลาไรเซชัน) ในเวลาเดียวกัน พวกเขาสามารถสอบถามเกี่ยวกับชื่อเสียงในอุตสาหกรรมของซัพพลายเออร์และการประเมินผู้ใช้ผ่านทางสมาคมอุตสาหกรรม แพลตฟอร์มออนไลน์ หรือผู้ใช้รายอื่น ขอแนะนำให้เลือกซัพพลายเออร์ที่มีประสบการณ์ในการผลิตมากกว่า 3 ปีและได้รับการประเมินจากผู้ใช้ในเชิงบวก เพื่อหลีกเลี่ยงการซื้อผลิตภัณฑ์ลอกเลียนแบบและสินค้าคุณภาพต่ำจากเวิร์กช็อปขนาดเล็ก
(III) การควบคุมต้นทุน-และวิธีแก้ปัญหาทั่วไป
1. กลยุทธ์การควบคุมต้นทุน-: เพื่อสร้างสมดุลระหว่างต้นทุนและประสิทธิภาพ เจ้าของ SME และผู้ซื้อ-กลุ่มเล็กๆ สามารถใช้กลยุทธ์การควบคุมต้นทุน-ต่อไปนี้: (1) เลือกระบบการเคลือบที่เหมาะสมตามสถานการณ์จริง: ตามที่กล่าวไว้ข้างต้น หลีกเลี่ยงการแสวงหาระบบการเคลือบประสิทธิภาพสูง-โดยไม่ได้ตั้งใจ ตัวอย่างเช่น สำหรับสถานการณ์การชุบด้วยไฟฟ้าทั่วไป ให้เลือกการเคลือบคอมโพสิต Ru-Ir-Ta แทนการเคลือบ Pt สำหรับสถานการณ์การป้องกันการกัดกร่อนของดินทั่วไป ให้เลือกการเคลือบ Ru-Ir แทนการเคลือบ Ir-Ta (2) ปรับปริมาณการซื้อและแบทช์ให้เหมาะสม: แม้ว่าการซื้อ{11}}เป็นกลุ่มเล็กๆ จะมีความยืดหยุ่น แต่ราคาต่อหน่วยมักจะสูงกว่า เจ้าของ SME สามารถรวมตัวกับองค์กรอื่นที่คล้ายคลึงกันเพื่อดำเนินการจัดซื้อร่วมกันเพื่อเพิ่มปริมาณการซื้อและรับราคาที่ดีขึ้นจากซัพพลายเออร์ (3) ยืดอายุการใช้งานของไทเทเนียมแอโนดด้วยการใช้และการบำรุงรักษาที่เหมาะสม: การใช้งานและการบำรุงรักษาที่เหมาะสมสามารถยืดอายุการใช้งานของไทเทเนียมแอโนดได้อย่างมีประสิทธิภาพและลดความถี่ในการเปลี่ยน ตัวอย่างเช่น หลีกเลี่ยงการทำงานที่มากเกินไป-ในปัจจุบัน (ซึ่งจะเร่งการใช้สารเคลือบ) ทำความสะอาดพื้นผิวของแอโนดเป็นประจำ (ขจัดสิ่งสกปรกและตะกรันเพื่อให้มั่นใจถึงประสิทธิภาพที่มั่นคง) และเก็บแอโนดไว้ในสภาพแวดล้อมที่แห้งและมีอากาศถ่ายเท (หลีกเลี่ยงไม่ให้พื้นผิวเป็นสนิมที่ชื้น)
2. แนวทางแก้ไขปัญหาทั่วไป: ปัญหาทั่วไปในการใช้แอโนดไทเทเนียมโดย SMEs ได้แก่ ความเสียหายจากการเคลือบ ประสิทธิภาพเอาต์พุตกระแสไฟฟ้าลดลง และการใช้พลังงานที่เพิ่มขึ้น วิธีแก้ปัญหาที่ง่ายและใช้งานได้ดังต่อไปนี้: (1) ความเสียหายของการเคลือบ: หากการเคลือบได้รับความเสียหายเฉพาะที่ (เช่น รอยขีดข่วน การหลุดลอก) และพื้นที่ความเสียหายมีน้อย คุณสามารถใช้อีพอกซีเรซินเพื่อซ่อมแซมบริเวณที่เสียหายชั่วคราวเพื่อป้องกันการกัดกร่อนเพิ่มเติมของซับสเตรตไทเทเนียม หากพื้นที่เสียหายมีขนาดใหญ่ (มากกว่า 10% ของพื้นที่ทั้งหมด) แนะนำให้เปลี่ยนขั้วบวกให้ทันเวลาเพื่อหลีกเลี่ยงผลกระทบต่อคุณภาพการผลิต (2) ประสิทธิภาพเอาท์พุตกระแสไฟฟ้าลดลง: สาเหตุหลักที่ทำให้ประสิทธิภาพเอาท์พุตกระแสไฟลดลงคือการปนเปื้อนที่พื้นผิวขั้วบวก (สิ่งสกปรก ตะกรัน) และการเชื่อมต่อที่ไม่ดี วิธีแก้ไขคือทำความสะอาดพื้นผิวแอโนดเป็นประจำด้วยแปรงขนนุ่มและกรดเจือจาง (เช่น กรดไฮโดรคลอริก 5%) เพื่อขจัดสิ่งสกปรกและตะกรัน ตรวจสอบส่วนเชื่อมต่อของขั้วบวก ขันโบลต์ที่หลวมให้แน่น และเปลี่ยนชิ้นส่วนเชื่อมต่อที่สึกกร่อน (3) การใช้พลังงานที่เพิ่มขึ้น: การใช้พลังงานที่เพิ่มขึ้นมักเกิดจากการต้านทานขั้วบวกที่เพิ่มขึ้น ซึ่งอาจเกิดจากการเสื่อมสภาพของการเคลือบหรือการปนเปื้อนของพื้นผิว หากสารเคลือบไม่ผ่านการบ่มอย่างรุนแรง คุณสามารถคืนประสิทธิภาพได้โดยการทำความสะอาดพื้นผิวแอโนด หากสารเคลือบมีอายุมาก (อายุการใช้งานใกล้ถึงขีดจำกัด) คุณควรเปลี่ยนขั้วบวกให้ทันเวลาเพื่อหลีกเลี่ยงการใช้พลังงานที่เพิ่มขึ้นอีก นอกจากนี้ ขอแนะนำให้สร้างระบบบันทึกการใช้งานแบบง่ายเพื่อบันทึกเวลาการใช้งาน สภาพการทำงาน และการบำรุงรักษาแอโนดไทเทเนียม ซึ่งสะดวกสำหรับการติดตามอายุการใช้งานของแอโนดและจัดการปัญหาได้ทันท่วงที
|
สถานการณ์ทั่วไปสำหรับ SMEs |
แนะนำระบบการเคลือบ |
มาตรการควบคุมต้นทุน- |
ปัญหาและแนวทางแก้ไขทั่วไป |
|
การชุบด้วยไฟฟ้าด้วยฮาร์ดแวร์ขนาดเล็ก- การชุบด้วยไฟฟ้าเพื่อการตกแต่ง |
การเคลือบคอมโพสิต Ru-Ir-Ta |
การซื้อร่วมกับวิสาหกิจที่คล้ายคลึงกัน ปรับความหนาแน่นกระแสไฟฟ้าของการชุบด้วยไฟฟ้าให้เหมาะสมเพื่อหลีกเลี่ยงการทำงานเกิน-ในปัจจุบัน |
ความเสียหายของสารเคลือบ: ซ่อมแซมชั่วคราวด้วยอีพอกซีเรซินสำหรับพื้นที่ขนาดเล็ก ทดแทนพื้นที่ขนาดใหญ่ ประสิทธิภาพลดลง: ทำความสะอาดสิ่งสกปรกบนพื้นผิวแอโนดด้วยกรดเจือจาง |
|
การฆ่าเชื้อในน้ำดื่มขนาดเล็ก- (สถานีน้ำดื่มในชนบท) |
รู-Ir-Sn Coating |
เลือกขนาดขั้วบวกที่เหมาะสมตามความสามารถในการบำบัดน้ำ บำรุงรักษาอย่างสม่ำเสมอเพื่อยืดอายุการใช้งาน |
การใช้พลังงานที่เพิ่มขึ้น: ทำความสะอาดระดับบนพื้นผิวขั้วบวก ตรวจสอบชิ้นส่วนการเชื่อมต่อว่ามีการสัมผัสไม่ดี |
|
ป้องกันการกัดกร่อนของท่อฝังขนาดเล็ก- |
รุ-การเคลือบไออาร์ |
จับคู่การโหลดการเคลือบกับความต้านทานของดินเพื่อหลีกเลี่ยงการโหลดมากเกินไป เลือกซัพพลายเออร์ในท้องถิ่นเพื่อลดต้นทุนการขนส่ง |
การลอกผิวเคลือบ: ตรวจสอบว่าเกิดจากการติดตั้งที่ไม่เหมาะสมหรือไม่ แทนที่ขั้วบวกและเพิ่มประสิทธิภาพวิธีการติดตั้ง |
8. สรุป: กรอบการคัดเลือกและข้อเสนอแนะที่สำคัญสำหรับระบบการเคลือบไททาเนียมแอโนด
การเลือกระบบเคลือบไทเทเนียมแอโนดเป็นโครงการที่เป็นระบบซึ่งจำเป็นต้องขึ้นอยู่กับสถานการณ์การใช้งานจริงและความต้องการหลักของผู้ใช้ กลุ่มลูกค้าที่แตกต่างกันมีจุดมุ่งเน้นในการคัดเลือกที่แตกต่างกันอย่างมีนัยสำคัญ เนื่องจากบทบาท ทรัพยากรทางเทคนิค และขนาดการผลิตที่แตกต่างกัน บทความนี้รวบรวมกลยุทธ์การเลือกระบบการเคลือบไทเทเนียมแอโนดสำหรับกลุ่มลูกค้าทั่วไปหกกลุ่ม และสรุปกรอบการทำงานการเลือกสากล: ขั้นแรก ชี้แจงความต้องการหลัก (เช่น ความเสถียรในระยะยาว- การควบคุมที่แม่นยำ ความคุ้มค่า-) ประการที่สอง วิเคราะห์คุณลักษณะที่สำคัญของสถานการณ์การใช้งาน (เช่น องค์ประกอบของอิเล็กโทรไลต์ อุณหภูมิ ความหนาแน่นกระแส การกัดกร่อนของสิ่งแวดล้อม) ประการที่สาม จับคู่ระบบการเคลือบให้เข้ากับสถานการณ์และความต้องการ (เลือกการเคลือบ Ru-Ir series, Ir-Ta series, Pt series หรือการเคลือบคอมโพสิต/การไล่ระดับตามข้อกำหนดด้านประสิทธิภาพ) ประการที่สี่ ตรวจสอบคุณภาพและความสามารถของซัพพลายเออร์ (กำหนดข้อกำหนดทางเทคนิค ดำเนินการตรวจสอบคุณภาพ ประเมินคุณสมบัติของซัพพลายเออร์) สุดท้าย เพิ่มประสิทธิภาพการใช้งานและการบำรุงรักษาเพื่อเพิ่มต้นทุน-ประสิทธิผลของแอโนดไทเทเนียม

ตามกรอบการคัดเลือกข้างต้น คำแนะนำที่สำคัญต่อไปนี้ถูกนำเสนอสำหรับผู้ใช้ประเภทต่างๆ: (1) สำหรับวิศวกรมืออาชีพ (การป้องกันการกัดกร่อน การชุบด้วยไฟฟ้า การบำบัดน้ำ การวิจัยและพัฒนาพลังงานใหม่) จำเป็นต้องมุ่งเน้นไปที่การจับคู่ประสิทธิภาพการเคลือบและคุณลักษณะของสถานการณ์ ดำเนินการออกแบบทางวิทยาศาสตร์ของพารามิเตอร์หลัก และตรวจสอบประสิทธิภาพ-ในระยะยาวของแอโนดผ่านการทดสอบระดับมืออาชีพ (2) สำหรับผู้จัดการฝ่ายจัดซื้อ/ห่วงโซ่อุปทาน จำเป็นต้องสร้างสมดุลระหว่างคุณภาพและต้นทุน กำหนดข้อกำหนดทางเทคนิคที่เข้มงวดและมาตรฐานการยอมรับ สร้างระบบการจัดการซัพพลายเออร์ที่สมบูรณ์ และตระหนักถึง-การควบคุมความเสี่ยงในกระบวนการทั้งหมดของขั้วบวกไทเทเนียม (3) สำหรับเจ้าของ SME และผู้ซื้อ-กลุ่มเล็ก จำเป็นต้องจัดลำดับความสำคัญของต้นทุน-ประสิทธิผล เชี่ยวชาญวิธีการระบุคุณภาพอย่างง่าย เลือกระบบการเคลือบที่เหมาะสมตามความต้องการที่แท้จริง และลดต้นทุนการใช้และการบำรุงรักษาผ่านการดำเนินงานและการบำรุงรักษาที่เหมาะสม
ด้วยการพัฒนาอย่างต่อเนื่องของเทคโนโลยีเคมีไฟฟ้าอุตสาหกรรม ระบบการเคลือบไททาเนียมแอโนดกำลังมุ่งไปสู่ประสิทธิภาพที่สูงขึ้น ต้นทุนที่ลดลง และการปกป้องสิ่งแวดล้อมที่มากขึ้น ตัวอย่างเช่น การพัฒนาระบบการเคลือบฟรี-อิริเดียมและอิริเดียม-ต่ำสามารถลดการพึ่งพาโลหะมีค่าและลดต้นทุนได้ การเพิ่มประสิทธิภาพของกระบวนการเตรียมการเคลือบ (เช่น การสะสมของชั้นอะตอม) สามารถปรับปรุงความสม่ำเสมอและความเสถียรของการเคลือบได้ ขอแนะนำให้ผู้ใช้ทุกประเภทให้ความสนใจกับการพัฒนาเทคโนโลยีล่าสุดในการเคลือบไททาเนียมแอโนด เพิ่มประสิทธิภาพการเลือกระบบการเคลือบอย่างต่อเนื่อง และส่งเสริมการอัปเกรดกระบวนการผลิตของตนเองและการปรับปรุงผลประโยชน์ทางเศรษฐกิจ